

Поверхностное шлифование является важным завершающим процессом в прецизионном производстве, особенно когда требуются строгие допуски по размерам, плоскостность, параллельность и чистовая обработка поверхности. Среди различных методов шлифования, используемых в механических мастерских, наиболее распространенным является крупномасштабное мокрое поверхностное шлифование и обычное мелкое поверхностное шлифование.
Хотя оба этих процесса предназначены для получения точных и гладких поверхностей, они существенно различаются по конструкции станка, производительности обрабатываемой детали, системам охлаждения, эффективности шлифования и типичным областям применения. Выбор подходящего метода шлифования зависит не только от требуемой точности, но и от размера заготовки, материала, припуска на шлифование, объема производства и общих технологических требований.
В этой статье объясняются ключевые различия между крупномасштабным мокрым шлифованием поверхностей и обычным мелким шлифованием поверхностей и даются практические рекомендации по выбору подходящего решения для шлифования.
Что такое крупномасштабное мокрое шлифование поверхности?
Крупномасштабное мокрое шлифование поверхностей обычно относится к шлифованию поверхностей, выполняемому на крупнотоннажных плоскошлифовальных станках, оснащенных системой непрерывной циркуляции шлифовальной жидкости.
Эти станки, как правило, имеют большие рабочие столы, высокую жесткость станка, мощные шлифовальные системы и достаточный ход для обработки больших или тяжелых заготовок. Во время шлифования шлифовальный круг удаляет материал с поверхности заготовки, а охлаждающая жидкость непрерывно подается в зону шлифования.
Шлифовальная жидкость помогает отводить тепло, смывать шлифовальную стружку, снижает риск термического повреждения и поддерживает более стабильные условия шлифования.
Крупномасштабное мокрое поверхностное шлифование особенно подходит для обработки больших формовочных плит, оснований станков, направляющих элементов, прецизионных монтажных пластин, конструктивных элементов и других деталей, требующих тщательного поверхностного шлифования.
Что такое обычное мелкое шлифование поверхности?
Обычное мелкосерийное шлифование поверхностей обычно выполняется на компактных плоскошлифовальных станках, предназначенных для обработки деталей малого и среднего размера.
Эти станки широко используются в цехах прецизионной обработки, поскольку они занимают меньшую площадь, относительно просты в эксплуатации и, как правило, требуют меньших затрат на оборудование и эксплуатацию, чем крупнотоннажные шлифовальные станки.
Мелкосерийные плоскошлифовальные станки подходят для обработки прецизионных формовочных вставок, крепежных элементов, компонентов оснастки, прокладок, кронштейнов и других относительно небольших деталей, для которых требуются точные плоские поверхности и контролируемая шероховатость поверхности.
Меньший размер шлифовального станка не обязательно означает меньшую точность. Если размер обрабатываемой детали находится в пределах рабочего диапазона станка и за станком осуществляется надлежащее техническое обслуживание, при обычном шлифовании поверхностей можно добиться превосходной точности размеров и качества поверхности.
Основное различие заключается в производительности обработки, стабильности и типах заготовок, которые могут быть эффективно обработаны.
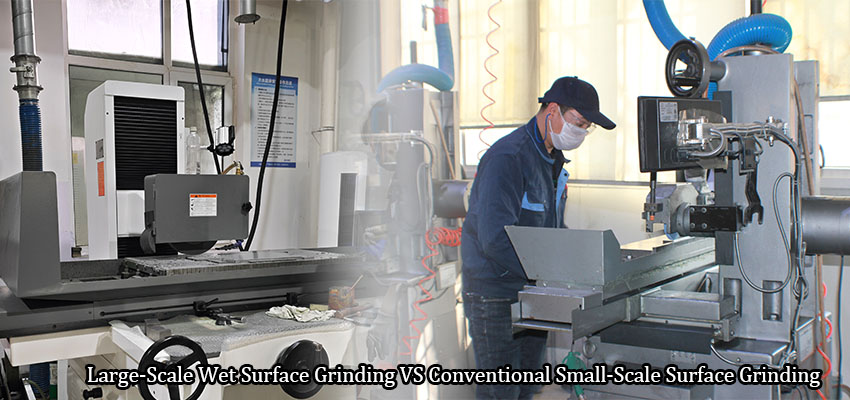
Основные различия между крупномасштабным мокрым шлифованием поверхностей и мелкомасштабным поверхностным шлифованием
Размер заготовки и производительность шлифования
Одним из наиболее очевидных отличий является доступная рабочая зона и общая производительность обработки.
Крупногабаритные шлифовальные машины мокрого шлифования имеют большие рабочие столы и больший ход шлифования. Они могут обрабатывать большие, тяжелые или удлиненные заготовки и часто позволяют обрабатывать большую поверхность в непрерывном режиме.
Это особенно выгодно для больших оснований пресс-форм, станин станков, прецизионных плит и конструктивных элементов.
Обычные малогабаритные плоскошлифовальные станки имеют более ограниченные размеры стола и ход шлифования. Они лучше подходят для деталей малого и среднего размера. Когда обрабатываемая деталь выходит за пределы доступной площади шлифования, может потребоваться многократная настройка или изменение положения.
Многократное изменение положения может увеличить время обработки и затруднить поддержание постоянной плоскостности и соотношения размеров по всей обрабатываемой детали.
Эффективность измельчения
Крупномасштабное мокрое шлифование поверхностей, как правило, обеспечивает более высокую производительность при обработке больших поверхностей.
На станках большой производительности можно использовать подходящие шлифовальные круги и оптимальные параметры шлифования для эффективного удаления материала с широкой поверхности. Их жесткая конструкция также помогает поддерживать стабильные условия шлифования при длительных операциях.
Небольшие плоскошлифовальные станки могут быть высокоэффективными при обработке деталей соответствующего размера. Однако использование небольшого станка для обработки крупной заготовки может потребовать многократных настроек, дополнительной центровки и повторных операций шлифования.
При удалении большого объема материала или крупноформатных компонентов это может значительно увеличить общее время обработки.
Регулирование температуры и охлаждения
Охлаждение является одним из наиболее важных факторов при шлифовании поверхности.
При шлифовании на относительно небольшой площади контакта выделяется значительное количество тепла. Если нагрев не контролируется должным образом, на заготовке может возникнуть термическая деформация, нестабильность размеров или пригорание при шлифовании.
Крупногабаритные станки для мокрого шлифования поверхностей, как правило, оснащены специальными системами циркуляции охлаждающей жидкости и фильтрации. Непрерывный поток шлифовальной жидкости может охлаждать зону шлифования, унося при этом мелкие абразивные частицы и мелкозернистый мусор.
Это особенно важно при обработке крупногабаритных заготовок, где важно поддерживать постоянную температуру по всей площади шлифования.
Обычные плоскошлифовальные машины небольшого размера также могут быть оснащены системами охлаждения, в зависимости от конфигурации машины и области применения. Однако некоторые машины меньшего размера используются с более простыми системами охлаждения или для сухого измельчения подходящих материалов и областей применения.
Таким образом, разница заключается не только в том, что большие машины используют охлаждающую жидкость, а маленькие — нет. Более важным отличием является производительность, стабильность и непрерывная работа системы охлаждения.
Жесткость станка и стабильность шлифования
Жесткость станка напрямую влияет на производительность шлифования.
Крупногабаритные плоскошлифовальные станки, как правило, изготавливаются с более массивным основанием, большими рабочими столами и более прочными конструктивными элементами. Это обеспечивает большую стабильность при обработке больших или тяжелых заготовок.
Жесткая конструкция станка помогает свести к минимуму вибрацию и поддерживать стабильные условия шлифования, особенно при длительных циклах шлифования.
Обычные малогабаритные плоскошлифовальные станки предназначены для обработки более легких заготовок и при меньших нагрузках на шлифование. В пределах своего предполагаемого рабочего диапазона они могут обеспечить превосходную стабильность и точность.
Однако при использовании небольшого станка для обработки заготовки, производительность которой приближается к заявленной или превышает ее, ограничения, связанные с нагрузкой на стол, жесткостью станка и размером шлифовального круга, могут стать более существенными.
Плоскостность и точность размеров
Плоскостность, параллельность и точность размеров являются одними из наиболее важных требований при прецизионном шлифовании поверхностей.
Крупномасштабное шлифование может дать важное преимущество при обработке крупных заготовок, поскольку часто можно обработать большую поверхность с меньшим количеством настроек.
Уменьшение количества настроек сводит к минимуму ошибки при перемещении и центровке. Это может упростить поддержание постоянной плоскостности и соотношения размеров на большой поверхности.
Когда требуется обработать крупногабаритную заготовку на малогабаритной шлифовальной машине, ее может потребоваться несколько раз изменить положение. Даже небольшие различия в центровке между установками могут накапливаться и влиять на общую плоскостность или параллельность.
Однако размер станка сам по себе не определяет точность шлифования. Фактические результаты зависят от состояния станка, точности шпинделя, состояния шлифовального круга, крепления заготовки, управления охлаждающей жидкостью, параметров шлифования, характеристик материала и квалификации оператора.
Выбор шлифовального круга
Выбор шлифовального круга является еще одним важным фактором как при крупномасштабном, так и при мелком шлифовании поверхностей.
Выбор подходящего круга зависит от материала обрабатываемой детали, требуемой отделки поверхности, удаления заготовки, скорости шлифования и возможностей станка.
Для точной доводки необходимо выбрать подходящий тип абразива и размер зернистости, чтобы сбалансировать скорость удаления материала и качество поверхности.
При крупномасштабном мокром шлифовании шлифовальные круги могут быть специально подобраны для непрерывных высокопроизводительных операций. Правильная подача охлаждающей жидкости помогает контролировать температуру шлифования и удалять остатки шлифовального материала с круга и обрабатываемой детали.
Для небольших прецизионных деталей можно выбрать более тонкие шлифовальные круги, когда контроль размеров и чистота поверхности важнее, чем высокая скорость съема материала.
Независимо от размера станка, неправильный выбор круга может привести к чрезмерному износу круга, плохой чистоте поверхности, выгоранию при шлифовании или нестабильной точности размеров.
Вывод
Крупномасштабное мокрое шлифование поверхностей и обычное мелкое поверхностное шлифование являются важными процессами в прецизионном производстве, но они разработаны с учетом различных производственных требований.
Крупномасштабное мокрое поверхностное шлифование особенно выгодно для крупных и тяжелых заготовок, с обширными шлифовальными поверхностями, предъявляющими высокие требования к плоскостности, а также для применений, где важны стабильное охлаждение и высокая производительность. Его большая производительность, жесткая конструкция и непрерывная система охлаждения делают его подходящим для изготовления оснований пресс-форм, станин станков, больших прецизионных пластин и других крупных деталей.
С другой стороны, обычное мелкосерийное шлифование поверхностей обеспечивает гибкое и экономичное решение для прецизионных деталей малого и среднего размера. Оно широко используется для изготовления вставок в пресс-формы, крепежных деталей, компонентов оснастки, прототипов и при производстве небольших объемов.
Наиболее подходящий метод шлифования не должен определяться только размерами станка. Следует учитывать размеры заготовки, материал, припуск на шлифование, допуски по размерам, чистоту поверхности, объем производства и требования к настройке.
Подбирая шлифовальное оборудование в соответствии с фактическими требованиями к компоненту, производители могут достичь правильного баланса между точностью, производительностью, качеством поверхности и производственными затратами.