

Процессы закалки стали играют решающую роль в повышении механических характеристик, износостойкости и срока службы деталей, подвергнутых точной механической обработке. В зависимости от марки материала, геометрии деталей и условий эксплуатации могут использоваться различные методы термообработки для достижения требуемого сочетания твердости поверхности, ударной вязкости сердцевины, усталостной стойкости и стабильности размеров.
К числу наиболее широко используемых процессов относятся закалка и отпуск, науглероживание, азотирование и индукционная закалка. Хотя все четыре процесса могут улучшить эксплуатационные характеристики стальных деталей, они основаны на различных металлургических механизмах и обеспечивают получение различных профилей твердости.
Для деталей, обработанных с ЧПУ, выбор подходящего процесса закалки особенно важен, поскольку термообработка также может повлиять на точность размеров, состояние поверхности, последовательность обработки и требования к окончательному контролю.
В этой статье объясняется, как работают эти четыре процесса закалки стали, сравниваются их ключевые характеристики и обсуждается, как правильно выбрать обработку для высокоточных деталей.
Почему Стальные Детали Требуют Закалки?
Стальные детали, используемые в промышленном оборудовании, автоматике, автомобильных системах и прецизионной оснастке, часто подвергаются трению, ударам, циклическим нагрузкам и контактному напряжению. В таких условиях необработанная или недостаточно закаленная сталь может подвергаться чрезмерному износу, пластической деформации, поверхностной усталости или преждевременному выходу из строя.
Процессы закалки изменяют микроструктуру или состав поверхности стали, повышая ее устойчивость к этим условиям эксплуатации.
Однако максимальная твердость не всегда является основной целью. Деталь, которая является чрезвычайно твердой, но недостаточно прочной, может растрескаться при ударе или колебаниях нагрузки. Аналогичным образом, детали, для которых требуется твердая износостойкая поверхность, может потребоваться относительно прочная сердцевина, чтобы выдерживать изгиб и удары.
Таким образом, правильная термообработка должна обеспечивать баланс твердости, ударной вязкости, износостойкости, усталостных характеристик и стабильности размеров в соответствии с фактическим назначением компонента.
1. Закалка и отпускной процесс
Закалка и отпуск — это широко используемый процесс термообработки для улучшения общих механических свойств стали. Он обычно применяется для обработки среднеуглеродистых и легированных сталей, валов, шестерен, крепежных деталей, деталей машин и других деталей, требующих сочетания прочности и ударной вязкости.
Как работают закалка и темперирование
Закалка обычно включает нагрев стали до соответствующей температуры аустенитизации, выдержку в течение определенного периода времени, а затем быстрое охлаждение с использованием подходящей среды, такой как масло, вода, раствор полимера или газ.
Быстрое охлаждение превращает аустенитную микроструктуру в мартенсит или смесь продуктов превращения, в зависимости от марки стали и условий охлаждения. Мартенсит является твердым и прочным материалом, но он также может быть хрупким и содержать значительные остаточные напряжения.
После закалки проводят отпуск. Сталь повторно нагревают до температуры ниже ее нижней критической температуры превращения, выдерживают в течение контролируемого периода времени, а затем охлаждают. Этот процесс снижает хрупкость и остаточные напряжения, одновременно повышая ударную вязкость и стабильность размеров.
Конечные свойства зависят от состава стали, условий закалки, температуры отпуска, времени выдержки и геометрии деталей.
Ключевые характеристики
Закалка и отпуск могут обеспечить высокую прочность большей части или всего поперечного сечения детали, в зависимости от прокаливаемости стали и размера детали.
В отличие от методов поверхностного упрочнения, этот процесс, как правило, направлен на улучшение механических свойств материала в целом, а не на выборочное упрочнение только поверхности.
Он подходит для деталей, подвергающихся комбинированным нагрузкам, включая кручение, изгиб и удары. Однако быстрое охлаждение может привести к деформации или растрескиванию, особенно в деталях со сложной геометрией, резкими переходами или неравномерным поперечным сечением.
Типичные области применения
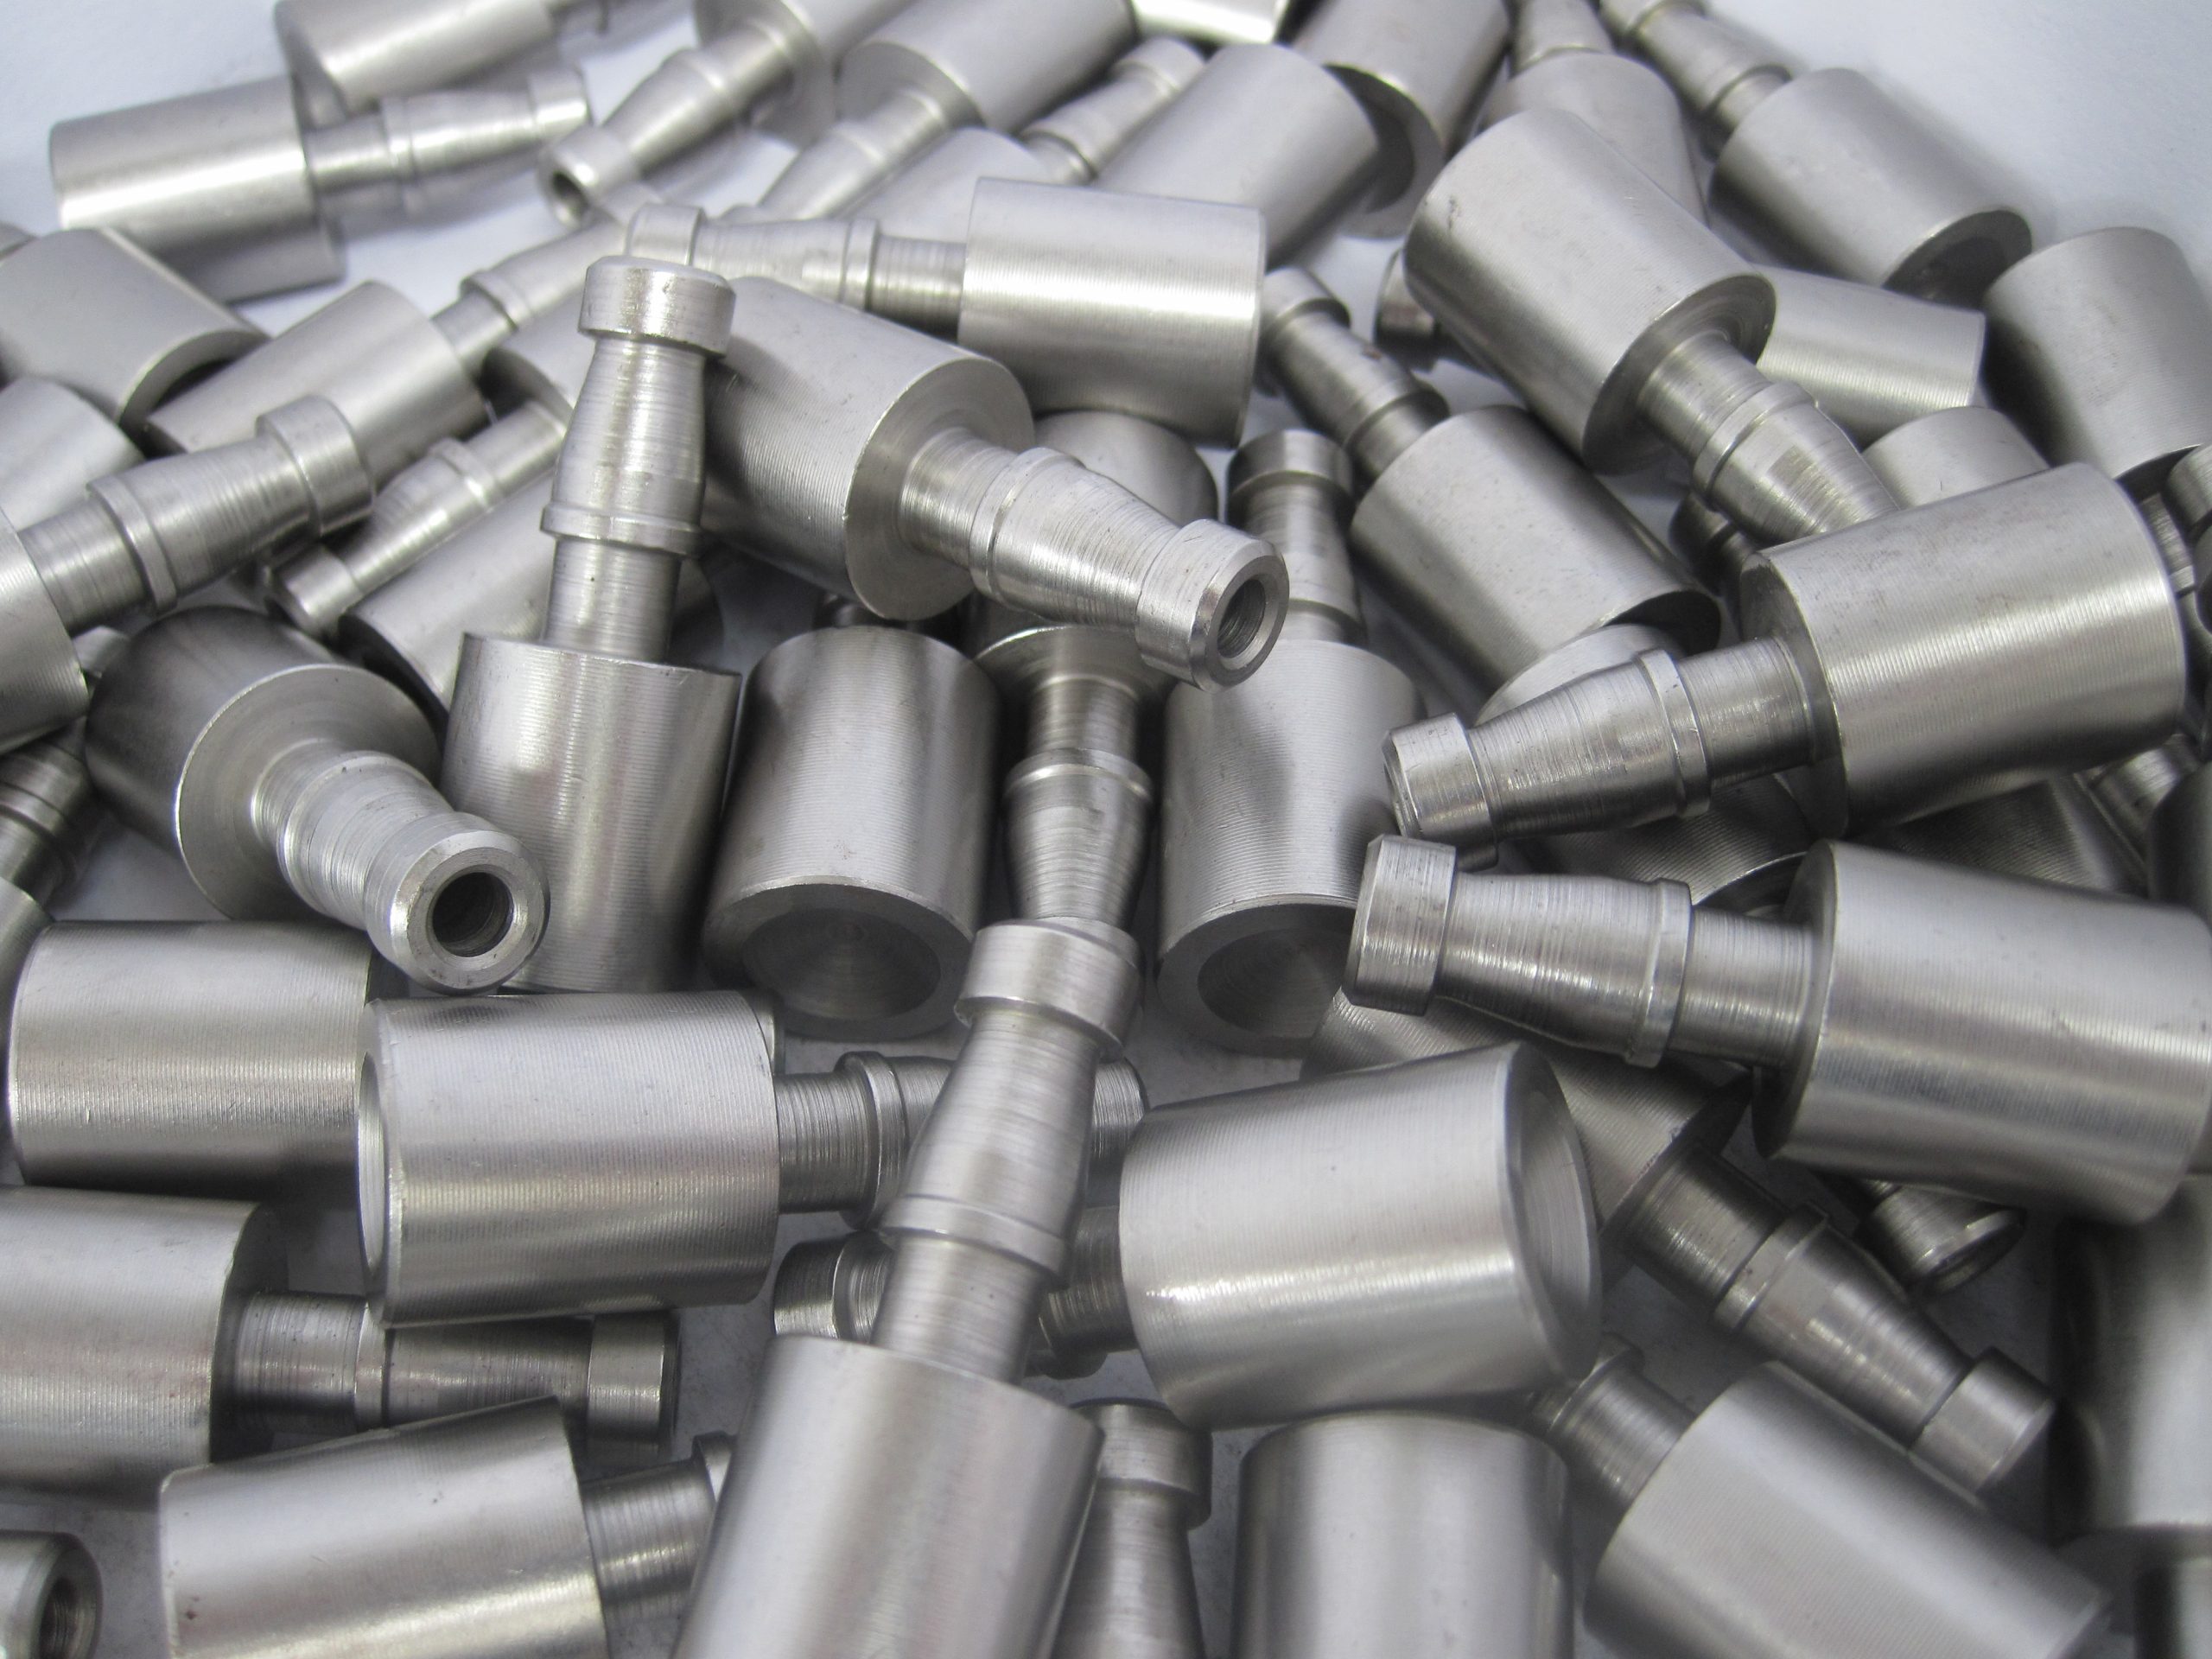
Широко распространенные области применения включают валы, шестерни, штифты, высокопрочные крепежные детали, муфты, компоненты станков и механические детали конструкций.
Для деталей, обработанных с ЧПУ, закалка и отпуск могут выполняться перед окончательной обработкой или шлифованием, в зависимости от требуемой твердости, допусков по размерам и качества поверхности.
2. Науглероживание
Цементация — это термохимический процесс поверхностного упрочнения, применяемый в основном для низкоуглеродистых сталей и подходящих низкоуглеродистых легированных сталей. Он увеличивает концентрацию углерода вблизи поверхности, позволяя обработанному слою достичь высокой твердости после последующего упрочнения.
Этот процесс особенно полезен для деталей, которым требуется износостойкая поверхность и более прочная и пластичная сердцевина.
Как происходит цементация
Во время цементации стальная деталь нагревается до температуры, при которой аустенит стабилен, и подвергается воздействию атмосферы, богатой углеродом, или другого контролируемого источника углерода. Углерод проникает в поверхность, создавая обогащенный углеродом слой.
После науглероживания деталь, как правило, подвергается закалке для получения твердого мартенситного покрытия. Затем для улучшения конечных свойств и снижения хрупкости может быть использован отпуск.
Полученный в результате затвердевший слой называется корпусом, в то время как лежащий под ним материал называется сердцевиной.
Глубина покрытия зависит от таких факторов, как температура, продолжительность обработки, состав стали и последующий процесс закалки. Требуемую глубину покрытия следует выбирать в соответствии с контактными напряжениями, условиями износа и требованиями к несущей способности детали.
Ключевые характеристики
Науглероживание позволяет получить поверхность высокой твердости с хорошей износостойкостью при сохранении сравнительно прочной сердцевины.
Он обычно используется для деталей, подверженных многократному контакту, нагрузкам при качении или скольжении, а также в сложных условиях поверхностной усталости.
Одним из важных факторов является искажение размеров. Науглероживание обычно связано с высокими температурами обработки, за которыми следует закалка, что может привести к изменению размеров и геометрии. Поэтому для прецизионных деталей после термообработки может потребоваться шлифовка или другие чистовые операции
Типичные области применения
Науглероживание широко применяется для изготовления зубчатых колес трансмиссий, шестерен, валов, звездочек, компонентов, связанных с подшипниками, и других механических деталей, требующих прочного корпуса и сердцевины.
Для прецизионных деталей с ЧПУ указанная глубина и твердость корпуса должны определяться в соответствии с функциональными требованиями, а не выбираться исключительно для обеспечения максимальной твердости поверхности.
3. Азотирование
Азотирование — это процесс термохимического поверхностного упрочнения, при котором азот проникает в поверхность подходящих сталей. Азот вступает в реакцию с легирующими элементами или образует нитриды железа, в зависимости от состава стали и условий обработки, создавая твердый поверхностный слой.
Азотирование особенно ценно, когда требуется высокая твердость поверхности, износостойкость и относительно низкие деформации при термообработке.
Как работает азотирование
При газовом азотировании деталь обрабатывается в атмосфере с регулируемым содержанием азота, обычно на основе аммиака, при соответствующей температуре. При плазменном азотировании используется ионизированная газовая среда, способствующая проникновению азота в поверхность. Также доступны другие методы азотирования.
Азот проникает в сталь и образует упрочненную диффузионную зону. В зависимости от условий процесса на поверхности также может образовываться слой компаунда.
В отличие от обычной цементации, азотирование, как правило, выполняется при температурах ниже нижней критической температуры превращения стали. Поскольку оно обычно не требует последующей закалки, оно может привести к меньшим деформациям, чем методы упрочнения, основанные на закалке.
Однако азотирование подходит не для каждой марки стали. Необходимо тщательно учитывать состав сплава, исходную микроструктуру, предварительную термообработку и требуемые свойства азотированного слоя.
Ключевые характеристики
Азотирование может обеспечить высокую твердость поверхности, повышенную износостойкость и устойчивость к некоторым формам поверхностной усталости. Это особенно полезно для деталей, требующих стабильности размеров после обработки.
Упрочненный слой, как правило, относительно неглубокий по сравнению с некоторыми случаями цементации, хотя фактическая глубина зависит от стали, технологического процесса, температуры и продолжительности обработки.
Слой компаунда, образующийся при азотировании, может быть полезен в одних областях применения, но нежелателен в других. Возможно, потребуется регулировать его толщину, пористость и механическую целостность в зависимости от условий эксплуатации.
Типичные области применения
Широко распространенные области применения включают прецизионные валы, шпиндели, пресс-формы, штампы, экструзионные компоненты, гидравлические компоненты и детали машин, подверженные трению или многократным поверхностным нагрузкам.
Для деталей, обработанных с ЧПУ с жесткими допусками, азотирование может сократить количество необходимых корректировок после обработки. Тем не менее, изменения размеров все равно могут произойти, поэтому критические размеры следует проверять после обработки.
4. Индукционная закалка
Индукционная закалка — это процесс поверхностного упрочнения, при котором используется электромагнитная индукция для быстрого нагрева отдельных участков стальной детали. Затем нагретый участок закаливается с образованием твердого мартенситного поверхностного слоя.
В отличие от цементации и азотирования, индукционная закалка не зависит от введения углерода или азота в сталь. Вместо этого она изменяет микроструктуру существующей стали за счет локального нагрева и быстрого охлаждения.
Как работает индукционная закалка
Переменный электрический ток проходит через индукционную катушку, создавая электромагнитное поле, которое индуцирует токи в стальной детали. Эти токи нагревают поверхность или выбранную область до требуемой температуры превращения.
Затем нагретый участок быстро охлаждается с помощью соответствующей охлаждающей среды. В результате получается упрочненный поверхностный слой, в то время как внутренняя поверхность в большей степени сохраняет свою первоначальную микроструктуру и прочность.
Глубина и распределение зоны закалки зависят от марки стали, частоты электрического тока, мощности, времени нагрева, конструкции змеевика, геометрии деталей и условий закалки.
Индукционная закалка особенно подходит для деталей, требующих выборочной закалки определенных функциональных поверхностей, а не всей детали целиком.
Ключевые характеристики
Индукционная закалка может обеспечить высокую твердость поверхности, хорошую износостойкость и эффективность обработки при соответствующих объемах производства. Поскольку нагрев осуществляется локально, это позволяет ограничить тепловое воздействие на участки, которые не требуют закалки.
Однако сталь должна содержать достаточное количество углерода для достижения желаемой мартенситной твердости. Поэтому этот способ обычно используется для среднеуглеродистых сталей и подходящих легированных сталей.
Неравномерный нагрев, неправильная конструкция катушки или недостаточная закалка могут привести к неравномерной глубине упрочнения, деформации или растрескиванию. При проектировании деталей также необходимо учитывать переход между закаленной и незакаленной областями.
Типичные области применения
Типичные области применения включают валы, зубья шестерен, шейки подшипников, направляющие рельсы, оси, штифты и другие компоненты с локализованными поверхностями износа.
Для деталей, обработанных с ЧПУ, индукционная закалка может быть эффективной, когда только выбранные поверхности требуют высокой твердости, в то время как остальная структура должна сохранять большую прочность.
Сравнение четырех процессов закалки стали
Основное различие между этими процессами заключается в том, как они улучшают свойства материала и где сосредоточена получаемая в результате твердость.
Закалка и отпуск в первую очередь улучшают механические свойства стали в целом. Они подходят, когда для детали требуется сбалансированное сочетание прочности и ударной вязкости по всему сечению.
Науглероживание увеличивает концентрацию углерода вблизи поверхности и обычно сочетает это обогащение с закалкой. Это эффективный выбор для деталей из низкоуглеродистой стали, которым требуется прочный, износостойкий корпус и прочная сердцевина.
При азотировании азот проникает в поверхность для создания упрочненного слоя, обычно без последующей закалки. Это часто предпочтительно, когда важны твердость поверхности и стабильность размеров, при условии, что марка стали подходящая.
Индукционная закалка обеспечивает локальный нагрев и закалку отдельных участков стальной детали. Это полезно, когда для определенных поверхностей требуется высокая твердость, но остальная часть детали не нуждается в такой же обработке.
Ни один технологический процесс не является универсально совершенным. Правильный выбор зависит от марки стали, требуемой твердости, глубины упрочненного слоя, условий контакта, требований к усталости, геометрии деталей, объема производства и допустимых изменений размеров.
Как правильно выбрать процесс закалки деталей, обработанных с ЧПУ
Выбор процесса термообработки следует начинать с определения функциональных требований к компоненту.
Учитывайте марку стали
Химический состав определяет, какие механизмы отверждения доступны и насколько эффективно они могут быть применены.
Для науглероживания обычно используются низкоуглеродистые стали, поскольку обогащение углеродом создает упрочняемую поверхность. Для азотирования требуется подходящая сталь и предварительная микроструктура для достижения желаемых свойств. Индукционная закалка обычно требует наличия достаточного количества углерода в имеющейся стали для достижения требуемой твердости поверхности.
Закалка и отпуск доступны для широкого спектра углеродистых и легированных сталей, но для более толстых профилей необходимо учитывать требуемую прокаливаемость.
Определите требуемую твердость и глубину корпуса
Твердость поверхности сама по себе не в полной мере характеризует характеристики упрочненного элемента. Не менее важными могут быть требуемый профиль твердости и эффективная глубина обработки.
Соответствующие требования должны основываться на условиях нагрузки, механизмах износа и ожидаемом сроке службы.
Оцените допуски по размерам и риск искажения
Термическая обработка может изменять размеры деталей, обработанных с ЧПУ, за счет теплового расширения, фазового превращения, перераспределения остаточных напряжений и других металлургических эффектов.
Процессы, основанные на закалке, в частности науглероживание с последующей закалкой, могут привести к значительным деформациям в зависимости от геометрии детали и условий обработки. Индукционная закалка также может вызвать локальные изменения размеров. Азотирование часто приводит к относительно небольшим деформациям, но не устраняет изменения размеров.
Для деталей с жесткими допусками производителям следует планировать последовательность обработки с учетом ожидаемых результатов термообработки. Это может включать в себя оставление припуска на шлифование, обработку критически важных деталей после обработки или использование соответствующих средств крепления и контроля процесса.
Учитывайте объем производства и стоимость
Выбор наиболее подходящего технологического процесса также зависит от объема производства, наличия оборудования, времени обработки и требований к проверке.
Индукционная закалка может быть экономически выгодной при повторном производстве компонентов с определенными локализованными зонами закалки, хотя необходимо учитывать затраты на проектирование катушки и ее наладку.
Науглероживание может быть эффективным для партий зубчатых колес и других деталей, требующих упрочненного корпуса. Азотирование может потребовать более длительных циклов обработки, но может уменьшить необходимость в корректировке размеров в соответствующих областях применения.
Закалка и отпуск по-прежнему являются универсальным вариантом для деталей, требующих повышенной общей прочности и ударной вязкости.
Общие производственные затраты должны включать термообработку, погрузочно-разгрузочные работы, возможную последующую механическую обработку или шлифование, контроль и риск брака деталей.
Механическая обработка с ЧПУ до и после термообработки
Последовательность механической обработки с ЧПУ и термообработки напрямую влияет на конечную точность и стоимость изготовления.
Для многих деталей перед термообработкой выполняется черновая обработка, позволяющая эффективно удалить большую часть материала. На критических поверхностях может быть оставлен припуск на чистовую обработку для устранения деформаций или изменения размеров.
После обработки может потребоваться шлифование или прецизионная механическая обработка для получения окончательных размеров, геометрических допусков и чистовой обработки поверхности. Объем чистовой обработки зависит от процесса закалки, марки стали, геометрии детали и требуемой точности.
Для азотированных деталей конечные размеры и требования к поверхности должны определяться с учетом процесса азотирования, поскольку последующее удаление слишком большого количества материала может привести к уменьшению или уничтожению эффективного упрочненного слоя.
Для деталей, подвергнутых индукционной закалке, план обработки должен учитывать расположение и глубину зоны упрочнения. Последующее удаление материала не должно нарушать заданный профиль твердости.
Важное значение имеет четкая коммуникация между поставщиком станков с ЧПУ и поставщиком оборудования для термообработки. Технические характеристики материалов, требования к твердости, глубине обработки, стандарты обработки и критерии контроля после обработки должны быть определены до начала производства.
Контроль качества после закалки Стали
Термообработанные компоненты должны быть проверены в соответствии с их функциональными и техническими требованиями.
Определение твердости позволяет определить, соответствует ли материал или обработанная поверхность указанному диапазону твердости. В зависимости от детали и технических характеристик могут использоваться методы Роквелла, Виккерса или другие подходящие методы. Твердость поверхности и твердость сердцевины не следует рассматривать как взаимозаменяемые показатели.
Для деталей, подвергнутых цементации, азотированию или индукционной закалке, также может потребоваться проверка глубины покрытия или слоя упрочнения. Следует указать применимое определение и метод испытаний, поскольку в разных стандартах различают общую и эффективную глубину покрытия.
Не менее важен контроль размеров. Микрометры, калибры, оптические измерительные системы и координатно-измерительные машины могут использоваться для проверки критических размеров и геометрических допусков.
Для компонентов, подверженных циклическим нагрузкам или высокому контактному напряжению, может потребоваться дополнительная проверка для выявления трещин или других дефектов. Подходящие методы неразрушающего контроля зависят от материала, геометрии, технических характеристик и области применения.
Комплексный план проверки помогает убедиться в том, что деталь соответствует не только требованиям к твердости, но и размерам, геометрическим и функциональным требованиям.
Вывод
Закалка и отпуск, науглероживание, азотирование и индукционная закалка — четыре важных процесса для улучшения характеристик стальных деталей. Каждый из них обладает различными преимуществами с точки зрения объемной прочности, твердости поверхности, износостойкости, глубины покрытия и стабильности размеров.
Закалка и отпуск в основном используются для повышения общей прочности и вязкости. Науглероживание позволяет получить упрочненный корпус, обогащенный углеродом, для применения в сложных условиях износа и контакта. Азотирование обеспечивает твердую поверхность, обогащенную азотом, с относительно низкой деформацией в подходящих сталях. Индукционная закалка избирательно затвердевает в определенных областях за счет локального нагрева и закалки.
For precision CNC machined parts, the best process is the one that meets the component’s actual service requirements while maintaining acceptable dimensional accuracy, manufacturing cost, and inspection capability.
Принимая во внимание состав материала, условия нагружения, требуемую твердость, глубину корпуса, геометрию и последовательность обработки, производители могут выбрать подходящий процесс закалки и производить стальные детали с надежными характеристиками и более длительным сроком службы.