

平面研削は、特に厳しい寸法公差、平面度、平行度、表面仕上げが求められる精密製造において不可欠な仕上げ工程です。機械工場で使用される様々な研削方法の中でも、大型湿式平面研削と従来型の小型平面研削は、代表的な2つの手法です。
両プロセスはどちらも高精度で滑らかな表面を実現することを目的としていますが、機械構造、加工能力、冷却システム、研削効率、および一般的な用途において大きく異なります。適切な研削方法を選択するには、必要な精度だけでなく、加工物のサイズ、材質、研削代、生産量、およびプロセス全体の要件も考慮する必要があります。
この記事では、大規模湿式平面研削と従来型の小規模平面研削の主な違いを説明し、適切な研削方法を選択するための実践的な指針を提供します。
大規模湿式表面研削とは?
大規模湿式平面研削とは、一般的に、連続研削液循環システムを備えた大容量平面研削盤を用いて行われる平面研削を指す。
これらの機械は通常、広い作業台、高い機械剛性、強力な研削システム、そして大型または重量のあるワークピースに対応できる十分な移動量を備えています。研削中は、研削砥石がワークピース表面から材料を除去し、同時に研削ゾーンに冷却液が継続的に供給されます。
研削液は、熱を放散させ、研削屑を洗い流し、熱による損傷のリスクを低減し、より安定した研削状態を維持するのに役立ちます。
大型湿式平面研削は、大型金型プレート、機械ベース、ガイド部品、精密取付板、構造部品、その他広範囲な平面研削を必要とするワークピースに特に適しています。
従来型の小規模平面研削とは?
従来型の小型平面研削は、一般的に小型から中型のワークピース向けに設計された小型平面研削盤で行われる。
これらの機械は、設置面積が少なくて済み、操作が比較的柔軟で、一般的に大型研削盤よりも設備費や運用コストが低いため、精密機械加工工場で広く使用されています。
小型平面研削盤は、精密な金型インサート、治具、工具部品、スペーサー、ブラケット、その他、正確な平面と制御された表面粗さを必要とする比較的小さな部品の加工に適しています。
小型の研削盤だからといって、必ずしも精度が低いとは限りません。加工対象物のサイズが機械の加工範囲内であり、機械が適切にメンテナンスされていれば、従来型の平面研削でも優れた寸法精度と表面品質を実現できます。
主な違いは、加工能力、安定性、そして効率的に加工できるワークピースの種類にある。
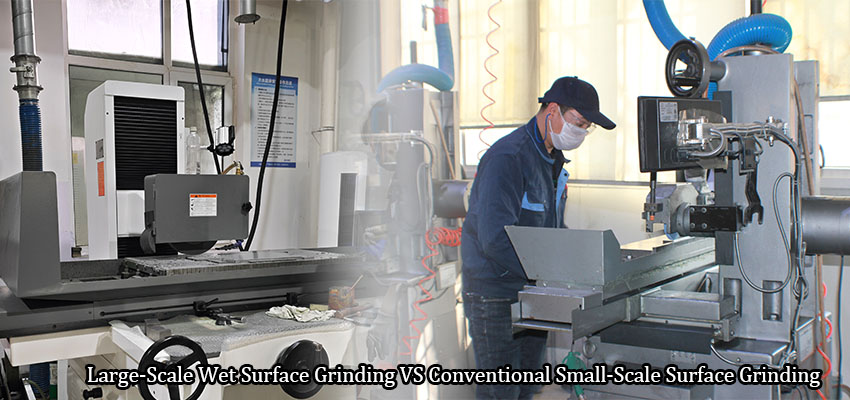
大規模湿式表面研削と小規模表面研削の主な違い
ワークピースのサイズと研削能力
最も明白な違いの一つは、利用可能な作業領域と全体的な加工能力である。
大型湿式平面研削盤は、より大きな作業台とより長い研削ストロークを備えるように設計されています。大型、重量物、または細長いワークピースに対応でき、多くの場合、広い表面を連続的に研削することが可能です。
これは、大型の金型ベース、機械ベッド、精密プレート、構造部品などに特に有利です。
従来の小型平面研削盤は、テーブル寸法と研削移動範囲が限られています。そのため、小型から中型の部品の加工に適しています。加工対象物が研削可能な領域を超える場合は、複数回の段取り替えや位置調整が必要になる場合があります。
繰り返し位置調整を行うと、加工時間が長くなり、ワークピース全体にわたって一貫した平面度と寸法関係を維持することがより困難になる。
粉砕効率
大型湿式平面研削は、一般的に大きな表面を加工する際に高い生産性を発揮します。
大容量の機械は、適切な研削砥石と最適化された研削パラメータを使用することで、広い表面から効率的に材料を除去できます。また、その堅牢な構造は、長時間の運転中も安定した研削状態を維持するのに役立ちます。
小型平面研削盤は、適切なサイズの部品を加工する際には非常に効率的です。しかし、大型のワークピースを小型機械で加工する場合、複数回の段取り替え、追加の調整、および研削作業の繰り返しが必要になる場合があります。
大量の材料除去や大型部品の処理においては、これにより全体の処理時間が大幅に増加する可能性があります。
冷却と温度制御
冷却は、平面研削において最も重要な考慮事項の一つである。
研削加工では、比較的狭い接触面積にかなりの熱が発生します。熱が適切に制御されないと、加工対象物に熱変形、寸法不安定、または研削焼けが生じる可能性があります。
大型湿式平面研削盤には、通常、専用の冷却液循環・ろ過システムが装備されている。研削液が連続的に流れることで、研削ゾーンを冷却すると同時に、微細な研磨粒子や研削屑を洗い流すことができる。
これは、大型のワークピースを加工する場合に特に重要であり、研削領域全体で一定の温度を維持することが不可欠です。
従来型の小型平面研削盤にも、機械の構成や用途によっては冷却システムが装備されている場合がある。ただし、小型の機械の中には、よりシンプルな冷却装置や、適切な材料や用途に応じた乾式研削が用いられるものもある。
したがって、違いは単に大型機械が冷却液を使用し、小型機械が使用しないという点だけではない。より重要な違いは、冷却システムの容量、安定性、および連続運転能力にある。
機械の剛性と研削安定性
機械の剛性は研削性能に直接影響を与える。
大型平面研削盤は一般的に、より頑丈な機械ベース、より大きな作業台、そしてより堅牢な構造部品で構成されています。これにより、大型または重量のあるワークピースを加工する際の安定性が向上します。
剛性の高い機械構造は、特に長時間の研削サイクルにおいて、振動を最小限に抑え、安定した研削条件を維持するのに役立ちます。
従来の小型平面研削盤は、軽量のワークピースと小さな研削負荷向けに設計されています。想定された動作範囲内では、優れた安定性と精度を発揮します。
しかし、小型機械を、その機械の想定能力に近い、あるいはそれを超える加工物に使用する場合、テーブルへの積載量、機械の剛性、研削砥石のサイズに関する制約がより重要になる可能性がある。
平面度と寸法精度
平面度、平行度、寸法精度は、精密平面研削において最も重要な要件の一つである。
大型研削は、大型ワークピースの加工において重要な利点をもたらす可能性がある。なぜなら、より広い表面積を少ない段取り回数で加工できる場合が多いからである。
セットアップ回数を減らすことで、位置調整やアライメントの誤差を最小限に抑えることができます。これにより、広い表面全体にわたって一貫した平面度と寸法関係を維持しやすくなります。
大型のワークピースを小型平面研削盤で加工する場合、ワークピースの位置を何度も調整する必要が生じる場合があります。セットアップ間のわずかな位置ずれでも、蓄積されると全体の平面度や平行度に影響を与える可能性があります。
しかし、機械のサイズだけでは研削精度は決まりません。実際の結果は、機械の状態、主軸の精度、砥石の状態、ワークの保持方法、クーラントの管理、研削パラメータ、材料特性、および作業者の熟練度によって左右されます。
研削砥石の選定
研削砥石の選定は、大規模および小規模な平面研削の両方において重要な要素である。
適切な砥石は、被削材の材質、要求される表面仕上げ、切削量、研削速度、および機械の性能によって決まります。
精密仕上げを行うには、材料除去率と表面品質のバランスを取るために、適切な研磨材の種類と粒度を選択する必要があります。
大規模な湿式研削では、連続的な高生産性作業に適した研削砥石が選定されることがあります。適切なクーラント供給は、研削温度を制御し、砥石と被削材から研削屑を除去するのに役立ちます。
小型精密部品の場合、高い材料除去率よりも寸法精度と表面仕上げが重要な場合は、より目の細かい研削砥石を選択することがあります。
機械のサイズに関わらず、砥石の選択を誤ると、砥石の過剰な摩耗、表面仕上げの不良、研削焼け、または寸法精度の不安定化につながる可能性があります。
結論
大型湿式平面研削と従来型の小型平面研削は、いずれも精密製造において重要なプロセスであるが、それぞれ異なる生産要件に合わせて設計されている。
大型湿式平面研削は、大型で重量のあるワークピース、広範囲の研削面、高い平面度要求、安定した冷却と高い生産性が重要な用途において特に有利です。その大きな加工能力、堅牢な構造、連続クーラントシステムにより、金型ベース、機械ベッド、大型精密プレート、その他の大型部品の加工に最適です。
一方、従来型の小型平面研削は、小型から中型の精密部品に対して、柔軟かつ経済的なソリューションを提供する。金型インサート、治具、工具部品、試作品、少量生産などに広く用いられている。
最適な研削方法は、機械のサイズだけで決定すべきではありません。ワークピースの寸法、材質、研削代、寸法公差、表面仕上げ、生産量、および段取り要件など、すべてを考慮する必要があります。
研削装置を部品の実際の要件に合わせることで、製造業者は精度、生産性、表面品質、製造コストの適切なバランスを実現できる。