

穴あけ加工はCNC加工において最も一般的な加工工程の一つですが、正確で均一な穴あけを実現するには、ドリル径や切削速度だけでなく、他にも多くの要素が関係します。ドリルの形状も穴あけ性能に重要な役割を果たし、ドリル先端の角度はその主要な要素の一つです。
先端角度は、ドリルがワークピースに食い込む方法、切削力の分布、材料の除去方法、そして穴の精度に影響を与えます。不適切な先端角度を選択すると、過剰な推力、穴の品質低下、工具の摩耗、さらにはドリルの破損につながる可能性があります。
したがって、ドリル先端の角度を理解することで、製造業者は適切なドリル形状を選択し、CNCドリル加工の効率と穴の品質を向上させることができる。
ドリルポイント角度とは何ですか?
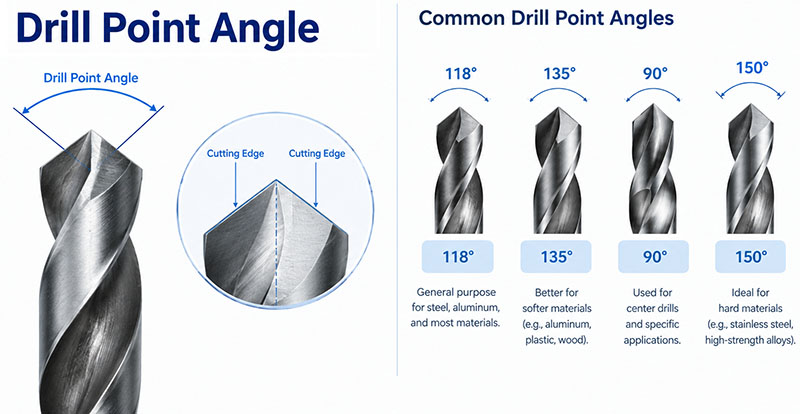
ドリル先端角とは、ツイストドリルの先端にある2つの主要な切削刃によって形成される角度のことです。これは、ドリル先端の一方の切削刃からもう一方の切削刃までの距離で測定されます。
例えば、先端角が118°のドリルは、2つの主要な切削刃の間の角度が118°である。
先端角は、ドリル本体に沿ったらせん状の溝の角度を表すヘリックス角とは異なります。これら2つの幾何学的特徴は、切削性能に異なる影響を与えます。
先端角度は、ドリルが工作物に食い込む方法と、ドリル先端で発生する切削力に主に影響を与える。
最も一般的なドリル先端の角度は何ですか?
CNCドリル加工では様々な角度が使用されますが、118°と135°が最も一般的です。
118°の先端角は、汎用穴あけ加工、特に従来のHSSツイストドリルにおいて広く用いられています。切削能力、工具強度、汎用性能のバランスが優れているためです。
135°の先端角度は、硬い材料や厳しい加工条件向けに設計されたドリルによく見られます。135°ドリルの多くは、スプリットポイントまたはそれに類似した先端形状を採用しており、センタリング精度を向上させ、チゼルエッジによって除去する必要のある材料の量を減らします。
しかし、先端角度だけを単独で考慮すべきではありません。ドリル材、コーティング、すくい角、逃げ角、スプリットポイント形状、被削材、穴の深さ、機械の剛性など、すべてが最終的な穴あけ性能に影響を与える可能性があります。
ドリル先端の角度はCNC穴あけ加工にどのような影響を与えるのか?
1. 推力に影響を与える
点角の最も重要な効果の一つは、軸方向推力への影響である。
ドリル先端は加工対象物に食い込み、切削刃が材料を除去する。先端の形状によって、切削荷重が切削刃と中央のチゼルエッジの間でどのように分散されるかが決まる。
一般的な118°ドリルは、多くの汎用用途において効果的な貫通力を発揮します。切削性能を向上させ、穴あけ開始に必要な力を軽減するために、135°などのより大きな先端角と最適化された先端形状がよく用いられます。
推力が低い方が、特に硬い材料、薄い部品、または構造的な剛性が低い部品に穴を開ける場合に有利となる。
実際の推力は、先端角度だけでなく、送り速度、ドリル径、材質、ドリル形状、切削条件など、多くの要因に依存することに注意が必要です。
2. 穴の位置とセンタリングに影響します
ドリル先端は、工具を加工対象物に導く役割を担っています。ドリルが最初に表面に接触した際にずれてしまうと、穴の位置が正確でない可能性があります。
より大きな先端角は、スプリットポイントやその他のセルフセンタリング形状と組み合わされることが多い。これにより、切削刃が完全に食い込む前にドリルが表面上を滑ってしまう傾向が軽減される。
CNC加工においては、位置精度が重要な平面への穴あけ加工時に特に役立ちます。
しかし、機械の位置決め精度、ワークの保持方法、工具の振れ、表面の状態、パイロット穴やスポットドリルの使用なども、穴の位置に大きな影響を与える可能性があります。
3. 切断性能に影響を与える
刃先の角度によって、切削刃の形状と、切削対象物との噛み合い方が変わります。
一般的に、先端角が小さいほどドリルの先端は尖り、先端角が大きいほど先端は平らになります。これにより、切削刃の長さ、貫通挙動、およびドリルに作用する力の関係が変化します。
汎用的な機械加工においては、118°の先端角は幅広い材料に対してバランスの取れた性能を発揮するため、しばしば実用的な選択肢となる。
しかし、要求の厳しい用途においては、135°の先端角と適切な先端設計を組み合わせることで、より優れた安定性と切断性能が得られる可能性がある。
4. ドリルの強度と工具寿命に影響します
ドリル先端の形状は、切削刃の機械的強度にも影響を与える。
非常に鋭利な先端形状は優れた貫通力を発揮する可能性がある一方で、特定の条件下では刃の強度を低下させる可能性がある。先端角度を大きくすることで、特に適切な逃げ角とスプリットポイント形状と組み合わせた場合、より強力な刃先形状を実現できる。
工具寿命は先端角度だけで決まるものではありません。送り速度の過剰、切削速度の不適切、切りくず排出不良、クーラント不足、工具の振れ、不適切なコーティングなども、ドリルの早期摩耗の原因となります。
このため、先端角度の変更は、単独の調整としてではなく、ドリル全体の形状の一部として検討されるべきである。
118°対135°のドリルポイント角度
CNC加工用のドリルを選定する際、118°と135°の違いについてよく議論される。
118°ドリルは汎用性の高いドリルです。ドリルの設計や切削条件にもよりますが、軟鋼、アルミニウム、プラスチック、木材など、比較的加工しやすい様々な材料に広く使用されています。
135°ドリルは、より硬い材料や加工が難しい材料の加工によく用いられます。また、一般的にはスプリットポイント付きのものも販売されており、これによりドリルの始動精度が向上し、ブレを軽減できます。
しかし、135°が常に118°より優れていると言うのは誤解を招くでしょう。適切な選択は、加工対象物の材質、ドリルの設計、機械の性能、穴の直径、深さ、要求される精度、および切削条件によって異なります。
適切なドリルポイント角度の選び方
最適な先端角度は、単に利用可能な最大または最小の角度を選択するのではなく、加工用途に応じて選択する必要があります。
加工材
材料の硬度と被削性は重要な要素である。
軟鋼などの汎用材料の場合、一般的な118°ドリルで十分な性能を発揮できます。一方、硬度の高い鋼材、ステンレス鋼、その他の加工が難しい材料には、135°の先端形状や特殊な先端形状が適している場合があります。
アルミニウムなどの軟質材料を加工する場合、高い切りくず排出性と適切なすくい角形状を備えた専用ドリルが必要となる場合があります。このような用途では、先端角は工具選定プロセスにおける要素の一つにすぎません。
穴の直径と深さ
小径ドリルは工具のたわみや破損の影響を受けやすく、また深穴加工には効率的な切りくず排出と安定した切削条件が求められる。
深穴加工を行う際には、メーカーは先端角度に加えて、ドリル形状、フルート設計、クーラント供給、断続切削方式、切削パラメータなどを考慮する必要があります。
機械の剛性
剛性の高いCNC加工機と安定したワーク保持システムにより、ドリルは本来の切削条件に近い状態で動作することが可能になります。
機械、治具、またはワークピースの剛性が十分でない場合、選択したポイント角度に関係なく、過度の推力や振動によって穴の品質が低下する可能性があります。
必要な穴精度
穴の位置と寸法精度が重要な場合は、最終的な穴あけ作業の前に、スポットドリル、センタードリル、パイロット穴、または特殊なドリルポイントを使用することがあります。
適切な先端形状はドリルの正確な始動能力を向上させることができるが、工具の過剰な振れ、ワークの保持不良、またはCNCプログラミングの誤りを補うことはできない。
ドリル先端の角度は穴の品質に影響しますか?
はい。ドリル先端の角度は、穴の位置、真円度、真直度、バリの発生、表面仕上げなど、穴の品質の様々な側面に影響を与える可能性があります。
ドリル形状が不適切だと、振動や切削力が増大し、穴の精度や表面品質が低下する可能性があります。
しかし、穴の品質はドリル加工システム全体によって決まります。工具の振れ、主軸の状態、機械の剛性、ワークの保持方法、送り速度、切削速度、クーラント、ドリルの摩耗、材料特性など、すべてが最終結果に影響を与える可能性があります。
したがって、精密なCNC加工においては、ドリル先端角度を完全な穴あけ戦略の一要素として扱う方が良い。
ドリルポイントの角度とバリの形成
バリはCNC穴あけ加工においてよくある問題であり、特にドリルが薄い部品の反対側を貫通した場合に発生しやすい。
ドリル先端の形状は、工具が貫通に近づくにつれて材料が除去される方法に影響を与える可能性があります。しかし、先端の角度を単純に変更するだけでは、必ずしもバリがなくなるわけではありません。
製造業者は、貫通付近での送り速度を制御したり、特殊なドリル形状を使用したり、裏板を追加したり、二次的なバリ取り作業を行ったりすることもある。
薄板や精密部品の場合、ドリル形状と貫通戦略の組み合わせは、先端角度単独よりも重要になることが多い。
ドリル選択の誤りによって引き起こされる一般的な問題
不適切なドリル先端角度やドリル全体の形状を選択すると、様々な加工上の問題を引き起こす可能性があります。
過剰な推力は、被削材の変形や工具寿命の短縮を引き起こす可能性があります。センタリング不良は、穴位置の誤差につながります。振動は、表面仕上げの悪化や、穴のサイズの過大化、不規則な形状の原因となります。切りくずの排出不良は、切削温度の上昇や工具摩耗の加速につながります。
重症の場合、ドリルが加工物内部で固着して破損する可能性がある。
これらの問題があるため、プロのCNC加工では、ドリル先端、フルート形状、工具材質、コーティング、切削パラメータ、および機械条件を総合的に考慮する必要があるのです。
CNC穴あけ加工のベストプラクティス
信頼性の高いCNC穴あけ加工を実現するには、まず加工対象物の材質と用途に特化したドリルを選択することから始めましょう。
直径だけに頼るのではなく、適切な先端角度と先端形状を使用してください。加工前に工具が適切に固定されていることを確認し、工具の振れをチェックしてください。適切な主軸回転速度と送り速度を維持し、必要に応じて十分な冷却液または潤滑油を供給してください。
深い穴をあける場合は、切りくずの排出に特に注意してください。材質や穴の深さによっては、断続切削や工具内部へのクーラント供給が必要になる場合があります。
位置精度が非常に重要な場合は、最終穴を掘る前にスポットドリル作業を行うことを検討してください。これにより、ドリルの開始がより安定し、位置ずれのリスクを軽減できます。
最後に、工具の摩耗状態を監視してください。切れ味が鈍くなったドリルは、他の加工条件がすべて同じであっても、より多くの熱と切削力を発生させる可能性があります。
結論
ドリル先端の角度は、ツイストドリルの形状において非常に重要な要素であり、CNCドリル加工の性能に直接影響を与えます。ドリルがワークピースに食い込む方法、切削力の分布、工具の正確な始動、そして材料の効率的な除去に影響を及ぼします。
一般的に使用される118°と135°の先端角度には、それぞれ独自の利点があります。118°ドリルは汎用性の高い選択肢であり、多くの一般的な用途に適しています。一方、135°の先端は、特にスプリットポイント設計と組み合わせた場合、センタリングと切削性能の向上が求められる、要求の厳しい材料や用途において有利となることがよくあります。
しかしながら、あらゆるCNC穴あけ加工用途に最適な単一の角度は存在しません。適切な角度を選択するには、被加工材、ドリル径、穴の深さ、機械の剛性、要求される精度、ドリル材とコーティング、および切削パラメータを考慮する必要があります。
精密なCNC加工において、適切なドリル形状を選択することは、単に先端角度を選ぶだけの問題ではありません。工具設計と加工プロセス全体を、部品の要求仕様に適合させることが重要なのです。