

精密研削は、現代のCNC製造において重要な仕上げ加工工程です。フライス加工や旋削加工は部品の基本的な形状を決定するためによく用いられますが、研削加工は、より厳しい寸法公差、幾何学的精度の向上、または制御された表面仕上げが求められる場合に頻繁に適用されます。
精密CNC研削加工は、焼入れ鋼、工具鋼、ステンレス鋼、超硬合金、その他難削材など、幅広い材料に対して高精度な寸法精度と均一な表面仕上げを実現します。しかし、信頼性の高い研削結果を得るには、単に良質な砥石を選ぶだけでは不十分です。砥石の状態、機械の剛性、ワークの保持方法、切削条件、クーラント、温度制御、そして検査など、すべてが部品の最終品質に影響を与えます。
この記事では、精密CNC研削における重要な要素について、表面の完全性、幾何学的精度、および品質検査に焦点を当てて解説します。
精密CNC研削とは?
精密CNC研削は、回転する研削砥石によって加工対象物から一定量の材料を除去する研磨加工プロセスである。
従来の切削工具とは異なり、研削砥石には多数の研磨粒子が含まれており、これらが小さな切削刃として機能します。このプロセスにより、製造業者は寸法精度と表面仕上げの要求を厳密に満たしながら、ごく少量の材料を除去することができます。
CNC制御により、加工プロセスの一貫性がさらに向上します。研削動作、送り速度、研削深さ、砥石の位置決め、加工シーケンスなどをプログラムし、高精度で再現することが可能です。
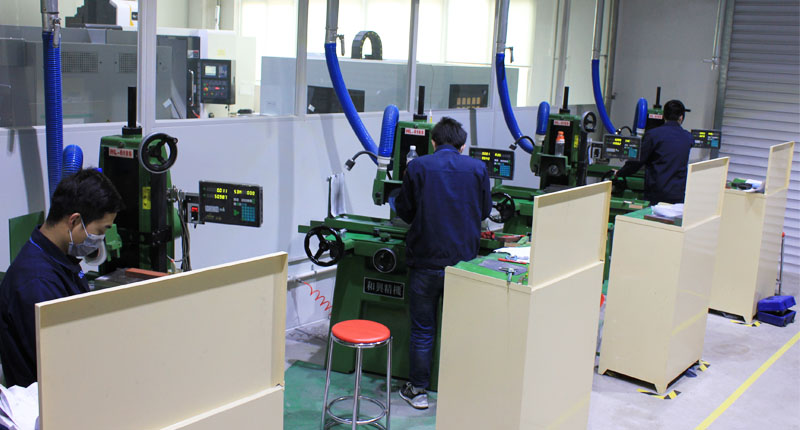
部品の形状に応じて、精密研削には、平面研削、円筒研削、内面研削、プロファイル研削、またはその他の特殊な研削加工が含まれる場合があります。
研削加工は、部品が既に熱処理を受けており、最終的な寸法修正や表面仕上げが必要な場合に特に有効です。
精密部品に研削加工が用いられる理由
CNCフライス加工や旋削加工は優れた精度を実現できるが、用途によっては、研削加工の方がより効果的に達成できるレベルの寸法精度や表面精度が求められる場合がある。
研削加工は、部品に厳しい公差、低い表面粗さ、優れた平面度、または異なる表面間の制御された幾何学的関係が求められる場合によく選択されます。
研削加工は、硬化材にも非常に適しています。熱処理後の鋼部品は、従来の切削工具では加工が困難になる場合があります。研磨加工は、このような硬化表面を仕上げるための効果的な方法となります。
CNC研削における表面完全性
表面完全性とは、機械加工後の仕上げ面およびその下にある材料の状態を指します。これは、見た目や表面粗さだけにとどまりません。
部品は、研削加工中に望ましくない熱的または機械的な影響を受ける場合でも、許容範囲内の表面粗さ(Ra値)を持つ可能性があります。したがって、表面の完全性は、精密部品や高性能部品にとって重要な考慮事項です。
表面粗さ
表面粗さは、研削加工において最も一般的に指定される要件の一つです。
研削加工は、多くの従来型の機械加工よりもはるかに細かい表面仕上げを実現できます。ただし、実際の仕上がりは、砥石の種類、砥石の仕様、ドレッシング状態、研削パラメータ、材料特性、クーラントの性能などによって左右されます。
軸受面、摺動部品、シール面、精密工具、および摩擦制御が必要な部品には、より細かい表面仕上げが求められる場合があります。
必要な粗さは、「滑らかな仕上げ」とだけ指定するのではなく、設計図面に明記する必要があります。
研削焼け
研削焼けは、精密研削における最も重要な表面品質問題の一つです。
研削領域で発生する過剰な熱は、ワークピースに熱損傷を引き起こす可能性があります。材料や熱処理条件によっては、硬度変化、残留応力、変色、その他の冶金学的影響が生じる場合があります。
研削焼けは、研削深さの過剰、砥石の状態不良、クーラント供給不足、送り速度の過剰、砥石ドレッシング不足などが原因で発生します。
重要部品の場合、研削温度の制御と仕上げ面の状態監視が不可欠です。
残留応力
研削加工は、加工面近傍の残留応力にも影響を与える可能性がある。
その影響は、材料、研削条件、発熱量、砥石の特性、および冷却方法によって異なります。過度の熱負荷は、望ましくない残留応力状態を引き起こし、疲労性能や寸法安定性に影響を与える可能性があります。
したがって、要求の厳しい用途においては、研削パラメータは寸法精度と材料の状態の両方を考慮して開発する必要がある。
精密研削における幾何学的精度
寸法精度は精密研削における要素の一つに過ぎません。部品は公称寸法を満たしていても、必要な幾何公差を満たしていない場合があります。
重要な幾何学的特性には、平面度、平行度、垂直度、円形度、円筒度、同心度などが含まれる。
平坦性
平面研削は、平坦な基準面が必要な場合によく用いられる。
平面度は、機械の剛性、工作物の変形、磁気チャックの状態、砥石のドレッシング、研削順序、および熱の影響によって影響を受ける可能性があります。
薄い部品や柔軟な部品は、クランプ力や研削応力によって加工中に変形が生じる可能性があるため、特に注意が必要です。
並列構造
2つの面が平行でなければならない場合、面同士の関係性は、それぞれの面の寸法と同じくらい重要になる。
制御された条件下で両面を研削することで、一貫した平行度を実現できるが、ワークの保持方法と加工順序を慎重に制御する必要がある。
丸みと円筒形
円筒形部品の場合、研削加工によって直径、真円度、円筒度、表面仕上げを精密に制御できる。
これらの特性は、シャフト、ベアリングシート、精密ピン、スリーブ、その他相手部品と正確に嵌合する必要がある部品にとって特に重要です。
研削盤の種類、砥石の状態、ワークの保持方法、およびワークピースの位置合わせはすべて、円筒精度に影響を与える。
研削砥石の選定とドレッシング
研削砥石は、研削工程において最も重要な要素の一つである。
用途に応じて、さまざまな研磨材、粒度、硬度、構造、結合剤の種類が用意されています。適切な仕様は、被削材の材質、要求される表面仕上げ、材料除去率、研削作業によって異なります。
硬すぎる砥石は摩耗した研磨粒子を効果的に排出できない可能性があり、一方、不適切な仕様の砥石は発熱量を増加させたり、切削効率を低下させたりする可能性があります。
ホイールのドレッシングも同様に重要です。ドレッシングはホイールの切削状態を回復させ、目詰まりしたり摩耗した研磨材を除去することができます。
製造工程中に砥石の状態が変化すると、研削性能も変化する可能性があります。定期的かつ適切なドレッシングを行うことで、より安定した切削動作を維持できます。
冷却材と温度制御の重要性
熱は粉砕工程において避けられない要素であるが、過度の熱は制御されなければならない。
クーラントは、研削ゾーンから熱を除去し、研削屑を洗い流し、安定した加工条件を維持するのに役立ちます。しかし、クーラントの流量を増やすだけでは、必ずしも熱の問題が解決するとは限りません。
冷却液は、研削ゾーンに効果的に到達する必要があります。ノズルの位置、流量、圧力、流体の状態、およびろ過はすべて、冷却性能に影響を与える可能性があります。
高精度研削加工においては、熱安定性が特に重要です。機械、被削材、研削砥石、あるいは周囲環境の温度変化は、寸法誤差の原因となる可能性があります。
そのため、精密研削加工では、作業現場の環境管理と機械の温度管理がしばしば必要となる。
ワーク保持と機械の剛性
研削加工の安定性は、加工対象物を支えるシステムの安定性に左右される。
ワーク保持方法は、部品を不必要に変形させることなく、十分な支持力を提供する必要があります。表面研削加工において、強磁性材料には磁気チャックが広く用いられますが、非磁性材料や複雑な形状の部品には、専用の治具やその他のワーク保持方法が必要となる場合があります。
機械の剛性も非常に重要です。振動、主軸の振れ、構造的なたわみ、または機械の状態不良は、研削パターンの不均一、ビビリ痕、寸法ばらつき、または表面仕上げの不良を引き起こす可能性があります。
公差が厳しい部品の場合、定期的な機械のメンテナンスと校正は、品質管理プロセスの一環として扱うべきである。
CNC研削パラメータ
研削パラメータは、材料、砥石の仕様、形状、公差要件、および生産条件に応じて選択する必要があります。
重要なパラメータには、砥石速度、工作物速度、送り速度、研削深さ、および各パスで除去される材料量が含まれます。
粗研削と仕上げ研削は、多くの場合、異なる手法を用いて行われます。粗研削は効率的な材料除去に重点を置く一方、仕上げ研削では、最終的な寸法と表面状態を実現するために、制御されたパラメータを使用します。
研削切削量を過度に大きくすると、発熱量が増加し、表面の完全性に悪影響を及ぼす可能性があります。一方、過度に保守的なパラメータを設定すると、最終的な結果が必ずしも向上するとは限らず、生産性が低下する可能性があります。
目標は、材料除去量、寸法精度、表面仕上げ、および熱制御のバランスが取れた、安定した研削プロセスを確立することである。
精密研磨部品の検査
精密CNC研削において、検査は不可欠な要素です。なぜなら、多くの研削要件は目視検査だけでは確認できないからです。
寸法検査には、マイクロメーター、精密ゲージ、ハイトゲージ、その他の校正済み測定機器が用いられる場合があります。より複雑な形状要件に対応するためには、座標測定機(CMM)を使用して複数の形状とその関係性を検証することができます。
特定のRa値やその他の表面パラメータが必要な場合は、専用の粗さ測定装置を使用して表面粗さを測定することができます。
円筒形部品の場合、真円度、円筒度、その他の形状特性を評価するために、専用の機器が使用されることがあります。
重要な部品については、研削焼け、亀裂、その他の表面欠陥の有無を検査する必要がある場合もあります。適切な検査方法は、材料、用途、仕様、および該当する業界要件によって異なります。
精密CNC研削における一般的な問題点
いくつかの問題が研削品質に影響を与える可能性があります。
ビビリや振動は、目に見える研削痕や表面粗さの不均一を引き起こす可能性があります。これは、機械の剛性不足、砥石のバランス不良、不適切なパラメータ、ワークの保持不良、またはその他の動的な問題によって引き起こされる可能性があります。
研削焼けは一般的に過度の熱負荷を示しており、砥石の選定、ドレッシング、研削深さ、クーラントの供給、または送り条件の変更が必要となる場合があります。
テーパーや寸法の不均一は、機械の芯ずれ、ワークの保持の問題、砥石の摩耗、または研削条件のばらつきによって発生する可能性があります。
研削砥石の目詰まりは、切削効率の低下や発熱量の増加につながる可能性があります。より適切な砥石仕様を選択し、適切なドレッシング状態を維持することで、この問題を防止できます。
最も効果的なトラブルシューティング方法は、複数の変数を同時に変更するのではなく、問題の原因が機械、ホイール、ワークピース、プロセスパラメータ、冷却システム、または検査方法のいずれにあるのかを特定することです。
CNC研削はどのような場合に使用すべきか?
機械加工部品すべてに研削加工が必要なわけではありません。標準的なCNCフライス加工や旋削加工で必要な公差と表面仕上げが得られる場合、研削加工を追加すると製造時間とコストが増加するだけです。
研削加工は、設計において厳しい寸法公差、高い幾何学的精度、低い表面粗さ、硬化材料の加工、または高度に制御された機能面が求められる場合に、より価値が高まります。
これは、熱処理や粗加工後の最終製造工程としてよく用いられ、特に最終寸法を厳密に管理する必要がある場合に有効です。
このため、研削加工は単独の仕上げ工程としてではなく、製造工程全体の一部として捉えるべきである。
図面上で研削要件を指定する方法
明確な技術仕様は、顧客と製造業者間の誤解を防ぐのに役立ちます。
図面には、研削が必要な寸法、適用される寸法公差、表面粗さの要件、および平面度、平行度、垂直度、真円度、円筒度などの関連する幾何公差を明記する必要があります。
材料が熱処理されている場合は、必要な硬度または熱処理条件も明記する必要があります。
重要部品については、研削焼け、亀裂、検査方法、表面の完全性に関する追加要件が必要となる場合があります。
明確な仕様があれば、製造業者は最初から適切な研削プロセスと検査方法を選択できる。
結論
精密CNC研削加工は、製造業者にとって、厳しい寸法公差、制御された形状、そして優れた表面仕上げを実現するための強力な手段となる。
しかし、精密研削は単に少量の材料を除去するだけの作業ではありません。表面の完全性、熱制御、砥石の状態、機械の剛性、ワークの保持方法、加工パラメータ、そして検査など、すべてが最終結果に影響を与えます。
高度な精度が求められるCNC部品の場合、研削加工においては、部品の形状と材料表面の状態の両方を適切に制御する必要があります。適切な研削技術と安定した工程制御、そして信頼性の高い検査を組み合わせることで、メーカーは精度、表面仕上げ、そして長期性能に関する厳しい要求を満たす部品を製造することができます。