

鋼材の焼入れ処理は、精密加工部品の機械的性能、耐摩耗性、および耐用年数を向上させる上で重要な役割を果たします。材料の種類、部品の形状、および使用条件に応じて、表面硬度、中心部の靭性、疲労抵抗、および寸法安定性といった必要な特性の組み合わせを実現するために、さまざまな熱処理方法が用いられます。
最も広く用いられている処理方法としては、焼入れ焼戻し、浸炭、窒化、高周波焼入れなどが挙げられる。これら4つの処理はいずれも鋼部品の性能向上に有効であるが、それぞれ異なる冶金学的メカニズムに基づいて作用し、異なる硬度特性を生み出す。
CNC加工部品の場合、適切な焼入れ処理を選択することは特に重要です。なぜなら、熱処理は寸法精度、表面状態、加工順序、最終検査要件にも影響を与える可能性があるからです。
この記事では、これら4つの鋼材硬化処理の仕組みを説明し、それぞれの主要な特徴を比較し、精密加工部品に適した処理方法を選択する方法について解説します。
鋼鉄部品に焼き入れが必要な理由とは?
産業機械、自動化機器、自動車システム、精密工具などに使用される鋼製部品は、摩擦、衝撃、繰り返し荷重、接触応力にさらされることが多い。このような条件下では、未処理または硬化処理が不十分な鋼材は、過度の摩耗、塑性変形、表面疲労、または早期破損を起こす可能性がある。
硬化処理は、鋼の微細構造または表面組成を変化させることで、これらの使用条件に対する耐性を向上させる。
しかし、必ずしも最大の硬度が最優先事項とは限りません。非常に硬い部品でも靭性が不十分な場合、衝撃や変動する荷重によって亀裂が生じる可能性があります。同様に、硬く耐摩耗性に優れた表面が必要な部品でも、曲げや衝撃に耐えるためには、比較的靭性の高い芯材が必要となる場合があります。
したがって、適切な熱処理は、部品の実際の機能に応じて、硬度、靭性、耐摩耗性、疲労性能、および寸法安定性のバランスを取る必要がある。
1. 焼き入れと焼き戻し
焼入れ焼戻しは、鋼の機械的特性を向上させるために広く用いられている熱処理プロセスです。中炭素鋼、合金鋼、シャフト、ギア、ファスナー、機械部品、その他強度と靭性の両方が求められる部品に一般的に適用されます。
焼き入れと焼き戻しの仕組み
焼入れとは一般的に、鋼を適切なオーステナイト化温度まで加熱し、一定時間保持した後、油、水、ポリマー溶液、ガスなどの適切な媒体を用いて急速に冷却する工程である。
急速冷却によって、鋼種や冷却条件に応じて、オーステナイト組織はマルテンサイト、あるいは複数の変態生成物の混合物へと変化する。マルテンサイトは硬くて強いが、脆く、大きな残留応力を含む場合もある。
焼き戻しは焼入れ後に行われます。鋼を下部臨界変態温度以下の温度まで再加熱し、一定時間保持した後、冷却します。この工程により、脆性や残留応力が低減され、靭性や寸法安定性が向上します。
最終的な特性は、鋼の組成、焼入れ条件、焼戻し温度、保持時間、および部品の形状によって決まります。
主な特徴
焼入れと焼き戻しを行うことで、鋼材の焼入れ性や部品のサイズに応じて、部品の断面の大部分または全体にわたって高い強度を得ることができる。
表面硬化法とは異なり、このプロセスは一般的に、表面のみを選択的に硬化させるのではなく、材料全体の機械的特性を向上させることを目的としている。
ねじり、曲げ、衝撃などの複合荷重を受ける部品に適しています。ただし、急速冷却は、特に複雑な形状、急激な変化部、または不均一な断面を持つ部品において、歪みや亀裂を引き起こす可能性があります。
代表的な用途
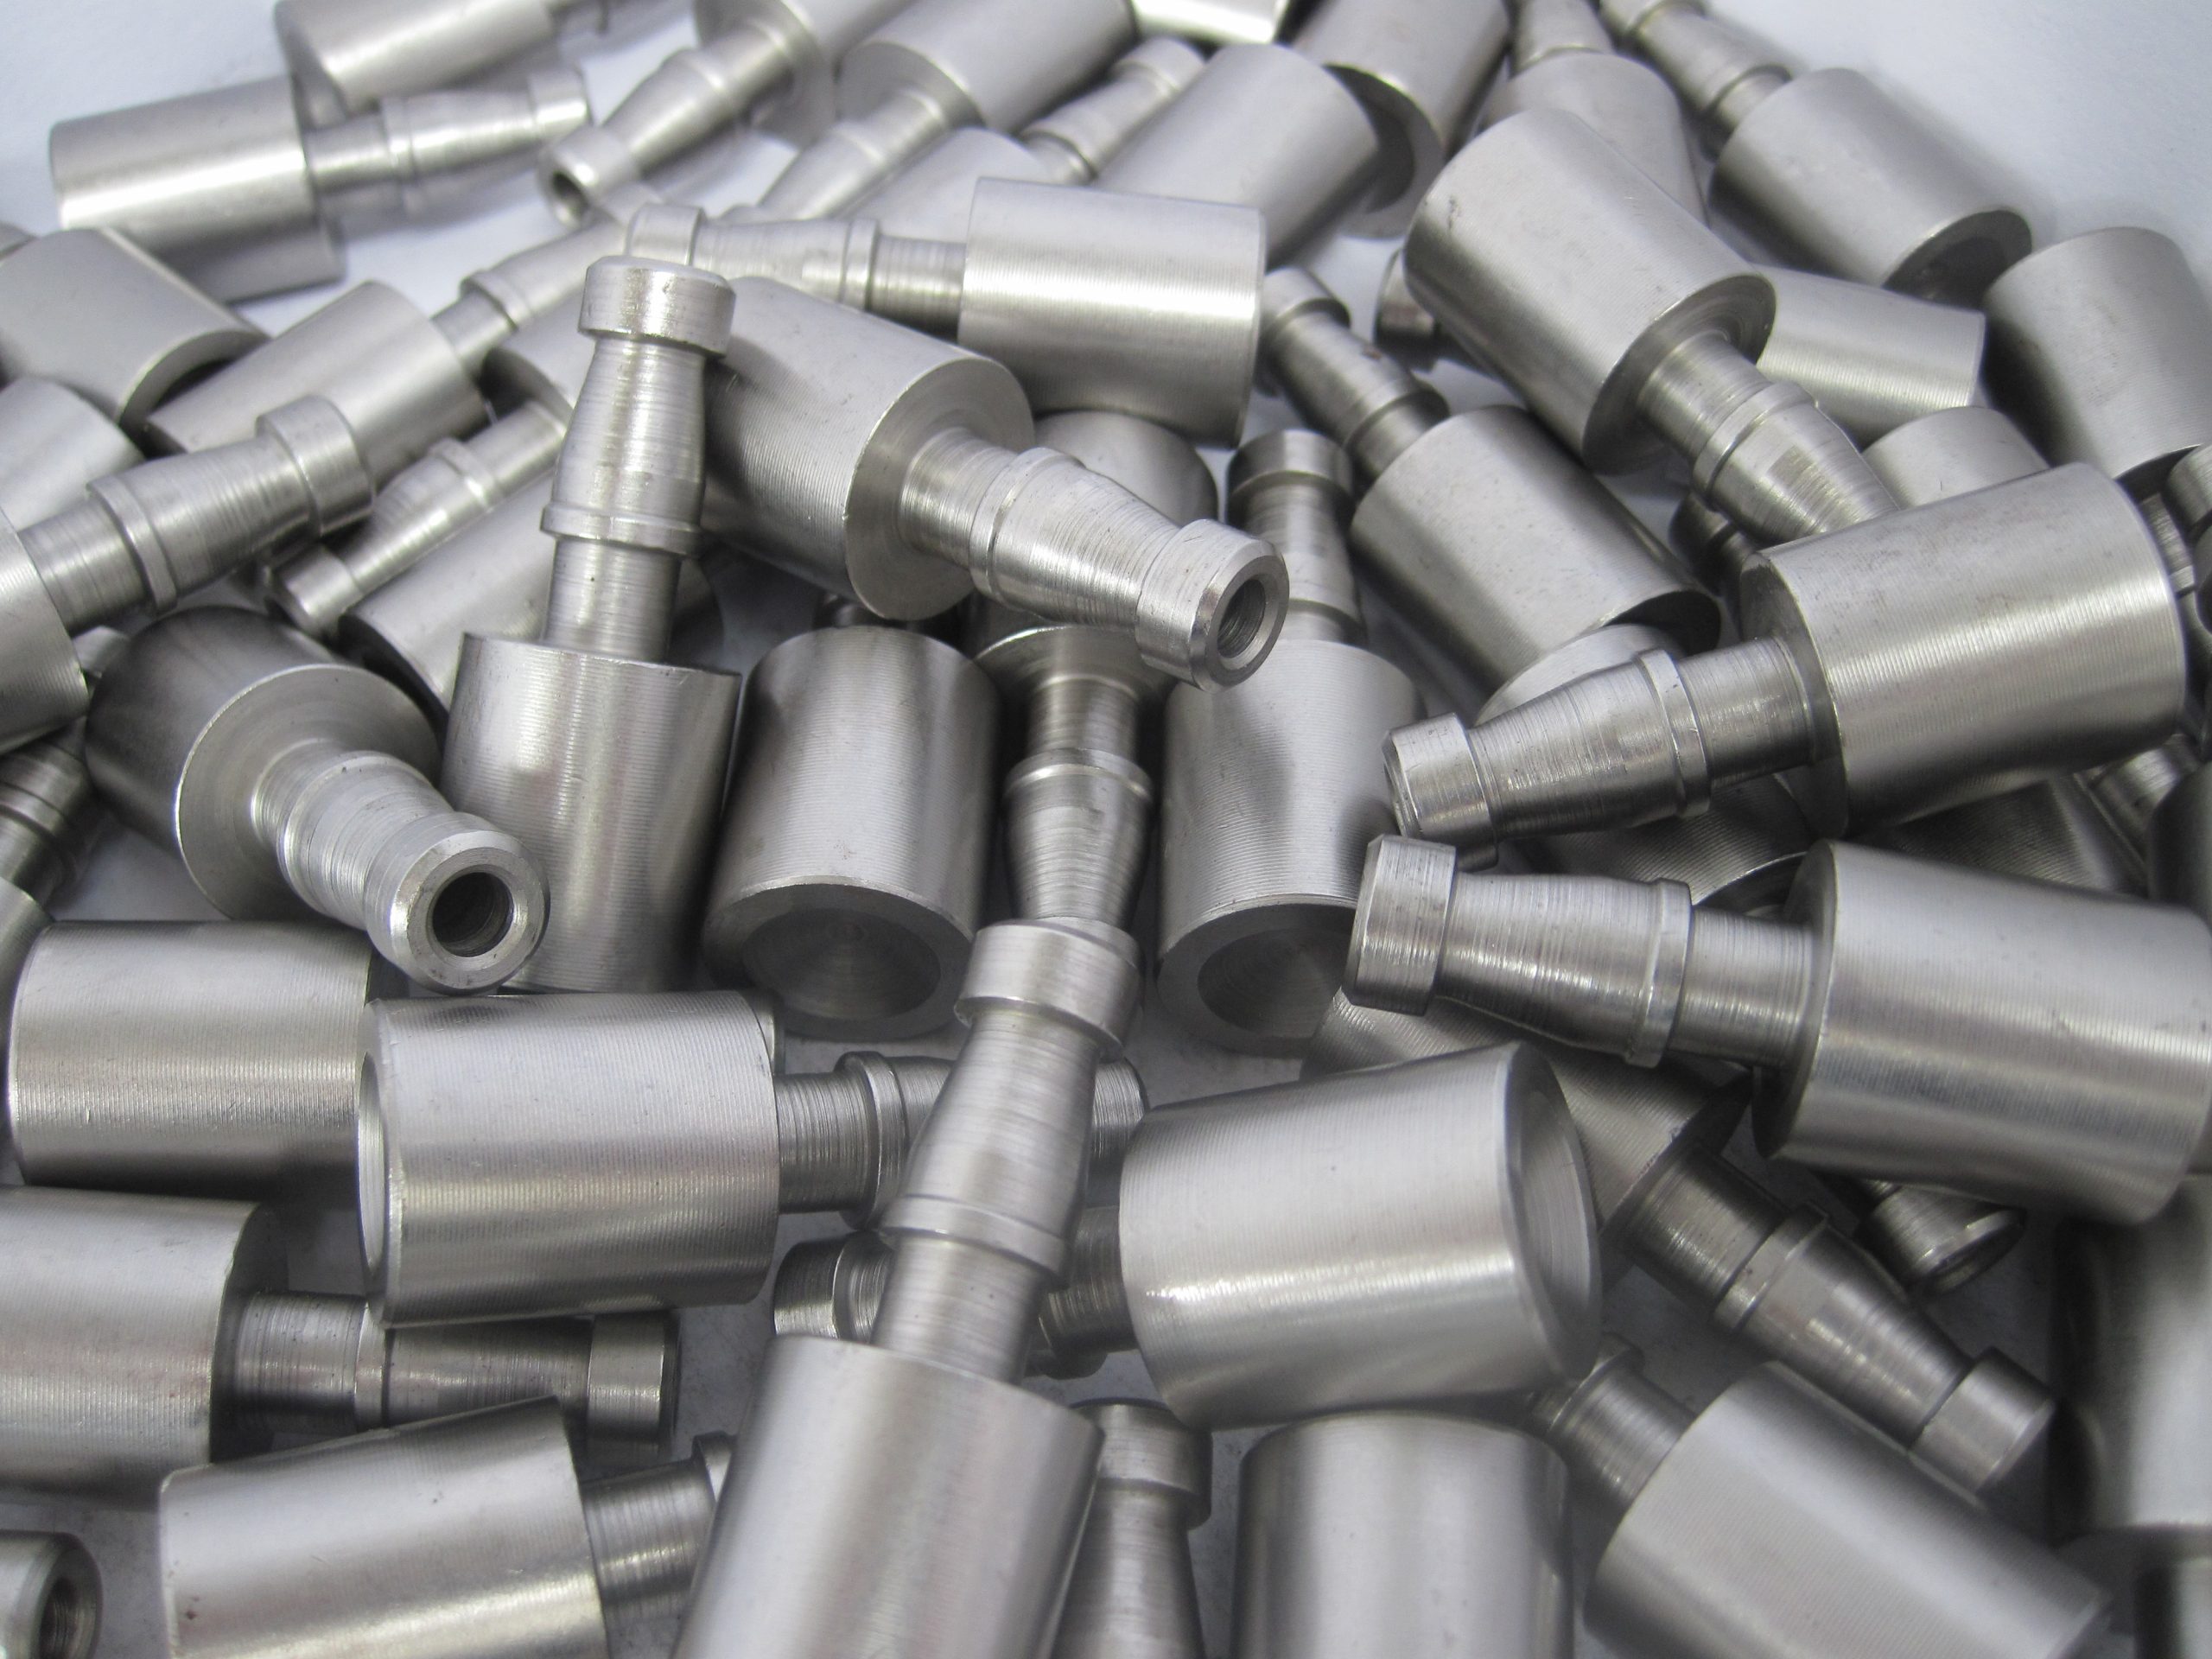
一般的な用途としては、シャフト、ギア、ピン、高強度ファスナー、カップリング、工作機械部品、構造機械部品などが挙げられます。
CNC加工部品の場合、必要な硬度、寸法公差、表面仕上げに応じて、最終加工または研削の前に焼入れ焼戻しを行うことがあります。
2. 浸炭処理
浸炭処理は、主に低炭素鋼および適切な低炭素合金鋼に用いられる熱化学的表面硬化処理です。表面近傍の炭素濃度を高めることで、その後の焼入れ処理後に処理層が高い硬度を得られます。
この処理は、耐摩耗性に優れた表面と、より強靭で延性に優れた中心部を必要とする部品に特に有効です。
浸炭処理の仕組み
浸炭処理では、鋼部品をオーステナイトが安定する温度まで加熱し、炭素を豊富に含む雰囲気、または制御された炭素源にさらします。炭素は表面に拡散し、炭素が濃縮された層を形成します。
浸炭処理後、一般的に部品は焼入れされ、硬いマルテンサイト組織が形成される。その後、焼き戻し処理によって最終的な特性を調整し、脆性を低減する。
結果として生じる硬化層はケースと呼ばれ、その下の材料はコアと呼ばれる。
浸炭深さは、温度、処理時間、鋼材組成、およびその後の焼入れ工程などの要因によって決まります。必要な浸炭深さは、部品の接触応力、摩耗条件、および耐荷重要件に応じて選択する必要があります。
主な特徴
浸炭処理は、比較的強靭な芯部を維持しながら、耐摩耗性に優れた高硬度の表面を作り出すことができる。
これは、繰り返し接触、転がり荷重または滑り荷重、および厳しい表面疲労条件にさらされる部品によく使用されます。
重要な考慮事項の一つは、寸法の歪みです。浸炭処理は通常、高温での加工とその後の焼入れを伴いますが、これにより寸法や形状が変化する可能性があります。そのため、精密部品は熱処理後に研削などの仕上げ加工が必要になる場合があります。
代表的な用途
浸炭処理は、トランスミッションのギア、ピニオン、シャフト、スプロケット、ベアリング関連部品、その他、硬い外殻と強靭な芯部を必要とする機械部品に広く用いられています。
精密CNC加工部品の場合、指定する浸炭深さと硬度は、表面硬度を最大化するためだけに選択するのではなく、機能的な要件に基づいて定義されるべきである。
3. 窒化処理
窒化処理は、適切な鋼材の表面に窒素を導入する熱化学的な表面硬化処理である。窒素は、鋼材の組成や処理条件に応じて、合金元素と反応したり、窒化鉄を形成したりして、硬い表面層を作り出す。
窒化処理は、高い表面硬度、耐摩耗性、および比較的低い熱処理歪みが求められる場合に特に有効である。
窒化処理の仕組み
ガス窒化では、部品を適切な温度で制御された窒素含有雰囲気(一般的にはアンモニアをベースとする)に曝します。プラズマ窒化では、イオン化されたガス環境を利用して表面への窒素導入を促進します。その他の窒化方法も利用可能です。
窒素は鋼材内部に拡散し、硬化した拡散層を形成する。加工条件によっては、表面に化合物層が形成される場合もある。
従来の浸炭処理とは異なり、窒化処理は一般的に鋼の低温臨界変態温度よりも低い温度で行われる。通常、その後の焼入れを必要としないため、焼入れを主体とする硬化処理よりも歪みが少なくて済む。
しかし、窒化処理はすべての鋼種に適しているわけではありません。合金組成、初期組織、事前の熱処理、および必要な窒化層の特性を慎重に検討する必要があります。
主な特徴
窒化処理は、高い表面硬度、耐摩耗性の向上、および特定の表面疲労に対する耐性の強化をもたらします。特に、処理後に寸法安定性が求められる部品に有効です。
硬化層は、一般的に浸炭処理の場合と比べて比較的浅いが、実際の深さは鋼材、処理方法、温度、処理時間によって異なる。
窒化処理中に形成される化合物層は、用途によっては有益な場合もあれば、望ましくない場合もある。その厚さ、多孔性、機械的強度などは、使用条件に応じて制御する必要がある。
代表的な用途
一般的な用途としては、精密シャフト、スピンドル、金型、ダイス、押出成形部品、油圧部品、摩擦や繰り返し表面荷重を受ける機械部品などが挙げられます。
公差が厳しいCNC加工部品の場合、窒化処理によって後処理の修正量を減らすことができる可能性があります。ただし、寸法変化は依然として発生する可能性があるため、処理後に重要な寸法を確認する必要があります。
4. 誘導焼入れ
誘導加熱焼入れは、電磁誘導を用いて鋼材部品の特定部分を急速に加熱する局所的な表面硬化処理である。加熱された領域はその後急冷され、硬いマルテンサイト組織の表面層が形成される。
浸炭や窒化とは異なり、誘導加熱焼入れは鋼材に炭素や窒素を導入する必要がない。その代わりに、局所的な加熱と急速な冷却によって既存の鋼材の微細構造を変化させる。
誘導加熱の仕組み
交流電流が誘導コイルを通過することで電磁場が発生し、鋼材部品に電流が誘導される。これらの電流によって、表面または選択された領域が所定の変態温度まで加熱される。
加熱された部分は、適切な冷却媒体を用いて急速に冷却される。その結果、表面には硬化層が形成される一方、内部は一般的に元の微細構造と靭性をより多く保持する。
硬化層の深さと分布は、鋼種、電気周波数、電力、加熱時間、コイル設計、部品形状、および焼入れ条件によって決まる。
誘導焼入れは、部品全体ではなく、特定の機能面のみを選択的に焼入れする必要がある部品に特に適しています。
主な特徴
誘導加熱による焼入れは、適切な生産量であれば、高い表面硬度、優れた耐摩耗性、そして効率的な加工性を実現できます。加熱が局所的に行われるため、焼入れを必要としない部分への熱負荷を抑えることができます。
しかし、鋼材は所望のマルテンサイト硬度を得るために十分な炭素を含んでいる必要がある。そのため、このプロセスは一般的に中炭素鋼および適切な合金鋼に用いられる。
加熱ムラ、不適切なコイル設計、または不十分な焼入れは、硬度深さの不均一、歪み、または亀裂の原因となる可能性があります。部品設計時には、硬化領域と非硬化領域の境界も考慮する必要があります。
代表的な用途
代表的な用途としては、シャフト、歯車、ベアリングジャーナル、ガイドレール、車軸、ピン、その他局所的な摩耗面を持つ部品などが挙げられる。
CNC加工部品の場合、誘導加熱による焼入れは、特定の表面のみに高い硬度が必要で、残りの構造はより高い靭性を維持する必要がある場合に効果的です。
4つの鋼材硬化プロセスを比較する
これらのプロセスの主な違いは、材料の特性をどのように向上させるか、そして結果として生じる硬度がどこに集中するかという点にある。
焼入れと焼き戻しは、主に鋼の全体的な機械的特性を向上させる。これらの処理は、部品の断面全体にわたって強度と靭性のバランスが求められる場合に適している。
浸炭処理は、表面付近の炭素濃度を高める処理であり、通常はこの炭素濃縮と焼入れを組み合わせて行われます。硬く耐摩耗性に優れた表面層と強靭な芯部を必要とする低炭素鋼部品にとって、効果的な選択肢となります。
窒化処理は、表面に窒素を導入して硬化層を形成する処理であり、通常はその後の焼入れは不要です。鋼種が適切であれば、表面硬度と寸法安定性が重要な場合に好まれる処理です。
誘導加熱焼入れは、鋼部品の特定の部分を局所的に加熱・急冷する処理です。特定の表面に高い硬度が必要とされる一方で、部品の他の部分には同じ処理が必要ない場合に有効です。
万能に優れた単一のプロセスは存在しません。最適な選択は、鋼種、要求される硬度、硬化層の深さ、接触条件、疲労要件、部品形状、生産量、および許容される寸法変化によって異なります。
CNC加工部品に適した焼入れ処理方法の選び方
熱処理プロセスを選択する際には、まず部品の機能要件から始めるべきである。
鋼材のグレードを考慮する
化学組成によって、利用可能な硬化メカニズムの種類と、それらをどの程度効果的に適用できるかが決まる。
低炭素鋼は、炭素含有量を増やすことで硬化可能な表面が形成されるため、浸炭処理によく用いられます。窒化処理では、所望の表面特性を得るために、適切な鋼材と事前の微細構造が必要です。誘導加熱による焼入れでは、目標とする表面硬度を得るために、既存の鋼材に十分な炭素が含まれていることが一般的に求められます。
焼入れ焼戻しは、幅広い種類の炭素鋼および合金鋼に適用可能ですが、厚肉部の場合は必要な焼入れ性を考慮する必要があります。
必要な硬度と浸炭深さを定義する
表面硬度だけでは、焼入れ部品の性能を完全に説明することはできません。必要な硬度分布と有効浸炭深さも同様に重要となる場合があります。
適切な要件は、荷重条件、摩耗メカニズム、および耐用年数の予測に基づいて設定されるべきです。
寸法公差と歪みリスクを評価する
熱処理は、熱膨張、相変態、残留応力の再分布、その他の冶金学的効果を通じて、CNC加工部品の寸法を変化させる可能性がある。
焼入れをベースとした処理、特に浸炭後に焼入れを行う処理は、部品の形状や処理条件によっては大きな歪みを生じる可能性があります。高周波焼入れも局所的な寸法変化を引き起こすことがあります。窒化処理は比較的歪みが少ないことが多いものの、寸法のばらつきを完全に解消するわけではありません。
公差が厳しい部品の場合、製造業者は予想される熱処理効果を考慮して加工手順を計画する必要があります。これには、研削代を設ける、処理後に重要な部分を加工する、適切な治具や工程管理を用いるといったことが含まれます。
生産量とコストを考慮する
最適なプロセスは、生産量、設備の可用性、処理時間、および検査要件によっても異なります。
誘導焼入れは、局所的な焼入れ領域が明確に定義された部品を繰り返し生産する場合、費用対効果が高い可能性があるが、コイルの設計およびセットアップコストを考慮する必要がある。
浸炭処理は、硬化層を必要とする歯車やその他の部品のバッチ処理に効率的です。窒化処理は処理サイクルが長くなる場合がありますが、適切な用途では寸法修正の必要性を低減できます。
焼入れと焼き戻しは、全体的な強度と靭性の向上を必要とする部品にとって、依然として汎用性の高い選択肢である。
総製造コストには、熱処理、取り扱い、必要に応じて行われる後処理の機械加工や研削、検査、および不良部品のリスクが含まれるべきである。
熱処理前後のCNC加工
CNC加工と熱処理の順序は、最終的な精度と製造コストに直接影響を与える。
多くの部品では、熱処理の前に粗加工を行い、材料の大部分を効率的に除去します。歪みや寸法変化に対応するため、重要な表面には仕上げ加工代が残される場合があります。
処理後、最終的な寸法、幾何公差、および表面仕上げを実現するために、研削または精密機械加工が必要となる場合があります。仕上げ加工の程度は、焼入れ処理、鋼種、部品形状、および要求される精度によって異なります。
窒化処理された部品の場合、最終的な寸法と表面要件は窒化処理を考慮して設定する必要があります。なぜなら、処理後に材料を過剰に除去すると、有効な硬化層が減少したり、消失したりする可能性があるからです。
高周波焼入れされた部品の場合、加工計画では焼入れ領域の位置と深さを考慮する必要があります。その後の材料除去によって、指定された硬度特性が損なわれないようにしなければなりません。
CNC加工業者と熱処理業者間の明確なコミュニケーションは不可欠です。材料仕様、硬度要件、浸炭深さ、処理基準、および処理後の検査基準は、生産開始前に明確に定義しておく必要があります。
鋼材焼入れ後の品質検査
熱処理された部品は、その機能要件および工学的要件に従って検査されるべきである。
硬度試験は、材料または処理された表面が規定の硬度範囲を満たしているかどうかを確認するものです。部品および仕様に応じて、ロックウェル硬度、ビッカース硬度、またはその他の適切な方法が用いられます。表面硬度と芯部硬度は、互換性のある測定値として扱うべきではありません。
浸炭、窒化、または高周波焼入れされた部品の場合、浸炭深さまたは焼入れ層深さの検証も必要となる場合があります。全浸炭深さと有効浸炭深さは規格によって異なるため、適用される定義と試験方法を明記する必要があります。
寸法検査も同様に重要です。マイクロメーター、ゲージ、光学測定システム、三次元測定機などを用いて、重要な寸法や幾何公差を検証することができます。
繰り返し荷重や高い接触応力にさらされる部品については、亀裂やその他の欠陥を検出するために追加の検査が必要となる場合があります。適切な非破壊検査方法は、材料、形状、仕様、および用途によって異なります。
包括的な検査計画は、部品が硬度要件だけでなく、寸法、形状、および機能要件も満たしていることを保証するのに役立ちます。
結論
焼入れ焼戻し、浸炭、窒化、高周波焼入れは、鋼部品の性能向上に重要な4つの処理方法です。それぞれ、体積強度、表面硬度、耐摩耗性、浸炭深さ、寸法安定性といった点で異なる利点があります。
焼入れ焼戻し、浸炭、窒化、高周波焼入れは、鋼部品の性能向上に重要な4つの処理方法です。それぞれ、体積強度、表面硬度、耐摩耗性、浸炭深さ、寸法安定性といった点で異なる利点があります。
精密なCNC加工部品の場合、最適なプロセスとは、許容可能な寸法精度、製造コスト、および検査能力を維持しながら、部品の実際の使用要件を満たすプロセスである。
材料組成、負荷条件、要求される硬度、浸炭深さ、形状、加工順序などを総合的に考慮することで、メーカーは適切な焼入れプロセスを選択し、信頼性の高い性能と長い耐用年数を備えた鋼製部品を製造することができる。