

Прецизионное шлифование является важным процессом доводки в современном производстве с ЧПУ. Хотя фрезерование и токарная обработка часто используются для создания базовой геометрии детали, шлифование часто применяется, когда требуются более жесткие допуски по размерам, повышенная геометрическая точность или контролируемая чистовая обработка поверхности.
Прецизионное шлифование с ЧПУ позволяет получать высокоточные размеры и однородные поверхности из широкого спектра материалов, включая закаленную сталь, инструментальную сталь, нержавеющую сталь, твердосплавную сталь и другие труднообрабатываемые материалы. Однако для достижения надежных результатов шлифования требуется нечто большее, чем просто выбор шлифовального круга. Состояние колеса, жесткость станка, крепление заготовки, параметры резания, охлаждающая жидкость, терморегулирование и контроль — все это влияет на конечное качество детали.
В этой статье рассказывается о ключевых факторах, связанных с прецизионным шлифованием с ЧПУ, с акцентом на целостность поверхности, геометрическую точность и контроль качества.
Что такое прецизионное шлифование с ЧПУ?
Прецизионное шлифование с ЧПУ — это процесс абразивной обработки, при котором вращающийся шлифовальный круг удаляет с заготовки контролируемое количество материала.
В отличие от обычных режущих инструментов, шлифовальный круг содержит много абразивных зерен, которые выполняют роль небольших режущих кромок. Этот процесс позволяет производителям удалять очень небольшое количество материала, соблюдая при этом строгие требования к размерам и поверхности.
Система ЧПУ обеспечивает еще один уровень согласованности процесса. Движения шлифования, скорость подачи, глубина шлифования, расположение круга и последовательность обработки могут быть запрограммированы и повторяться с высокой точностью.
В зависимости от геометрии детали прецизионное шлифование может включать в себя поверхностное шлифование, цилиндрическое шлифование, внутреннее шлифование, профильное шлифование или другие специализированные процессы шлифования.
Шлифование особенно ценно, когда деталь уже подверглась термической обработке и требуется окончательная коррекция размеров или чистовая обработка поверхности.
Почему шлифование используется для изготовления прецизионных деталей
Фрезерные и токарные станки с ЧПУ позволяют добиться превосходной точности, но в некоторых областях применения требуется определенный уровень контроля размеров или поверхности, который более эффективно достигается с помощью шлифования.
Шлифование обычно выбирают в тех случаях, когда для деталей требуются жесткие допуски, низкая шероховатость поверхности, отличная плоскостность или контролируемые геометрические соотношения между различными поверхностями.
Шлифование также хорошо подходит для обработки закаленных материалов. После термической обработки стальные детали могут стать труднообрабатываемыми с использованием обычных режущих инструментов. Абразивное шлифование может стать эффективным методом финишной обработки таких закаленных поверхностей.
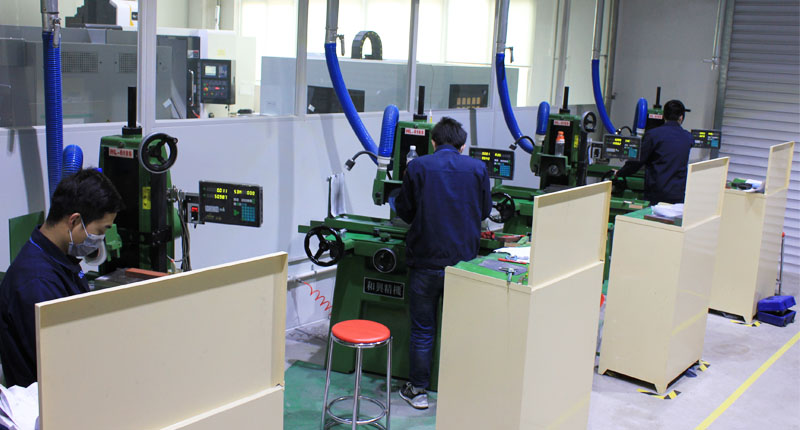
Целостность поверхности при шлифовании с ЧПУ
Целостность поверхности определяется состоянием материала под ней и на готовой поверхности после механической обработки. Она включает в себя не только внешний вид или шероховатость поверхности.
Деталь может иметь приемлемое значение Ra, но при этом подвергаться нежелательному термическому или механическому воздействию во время шлифования. Таким образом, целостность поверхности является важным фактором для прецизионных и высокопроизводительных деталей.
Шероховатость поверхности
Шероховатость поверхности является одним из наиболее часто задаваемых требований к шлифованию.
Шлифование позволяет получить гораздо более качественную поверхность, чем многие традиционные процессы механической обработки. Однако фактический результат зависит от типа абразива, технических характеристик круга, условий правки, параметров шлифования, свойств материала и характеристик охлаждающей жидкости.
Для опорных поверхностей, элементов скольжения, уплотняющих поверхностей, прецизионной оснастки и компонентов, требующих контролируемого трения, может потребоваться более тщательная обработка поверхности.
Требуемая шероховатость должна быть указана на техническом чертеже, а не просто требоваться «гладкая поверхность».
Обжиг при шлифовании
Выгорание при шлифовании является одной из наиболее важных проблем, связанных с сохранением целостности поверхности при точном шлифовании.
Избыточное тепло, выделяющееся в зоне шлифования, может привести к термическому повреждению заготовки. В зависимости от материала и условий термообработки это может привести к изменению твердости, остаточным напряжениям, обесцвечиванию или другим металлургическим эффектам.
Обгорание при шлифовании может быть вызвано чрезмерной глубиной шлифования, неподходящим состоянием круга, недостаточной подачей охлаждающей жидкости, чрезмерной подачей или недостаточной правкой круга.
При работе с критически важными деталями необходимо контролировать температуру шлифования и состояние обработанной поверхности.
Остаточное напряжение
Шлифование также может влиять на остаточные напряжения вблизи обрабатываемой поверхности.
Эффект зависит от материала, условий шлифования, тепловыделения, характеристик круга и способа охлаждения. Чрезмерная тепловая нагрузка может привести к возникновению нежелательных остаточных напряжений, которые могут повлиять на усталостные характеристики или стабильность размеров.
Поэтому для сложных применений параметры шлифования должны разрабатываться с учетом точности размеров и состояния материала.
Геометрическая точность при прецизионном шлифовании
Точность размеров — это только одна из составляющих прецизионного шлифования. Деталь может соответствовать номинальным размерам, но при этом не соответствовать требуемым геометрическим допускам.
Важными геометрическими характеристиками могут быть плоскостность, параллельность, перпендикулярность, округлость, цилиндричность и концентричность.
Плоскостность
Поверхностное шлифование обычно используется в тех случаях, когда требуется плоская опорная поверхность.
На плоскостность могут влиять жесткость станка, деформация заготовки, состояние магнитного зажима, правка круга, последовательность шлифования и тепловые воздействия.
Тонкие или гибкие детали требуют особого внимания, поскольку усилия зажима и напряжения при шлифовании могут привести к деформации во время механической обработки.
Параллелизм
Когда две поверхности должны оставаться параллельными, взаимосвязь между ними так же важна, как и их индивидуальные размеры.
Шлифование обеих поверхностей в контролируемых условиях может помочь добиться постоянной параллельности, но необходимо тщательно контролировать крепление заготовки и последовательность обработки.
Округлость и цилиндричность
При шлифовании цилиндрических деталей можно точно контролировать диаметр, округлость, цилиндричность и чистоту поверхности.
Эти характеристики особенно важны для валов, посадочных мест подшипников, прецизионных штифтов, втулок и других компонентов, которые должны точно соответствовать сопрягаемым деталям.
Шлифовальный станок, состояние круга, способ крепления и центровка заготовки — все это влияет на точность обработки цилиндров.
Выбор и правка шлифовального круга
Шлифовальный круг является одним из наиболее важных факторов в процессе шлифования.
Для различных областей применения доступны различные абразивные материалы, размеры зерен, степени твердости, структуры и типы склеивания. Соответствующие технические характеристики зависят от материала обрабатываемой детали, требуемой чистоты поверхности, скорости удаления материала и операции шлифования.
Слишком твердый круг может не обеспечить эффективного удаления изношенных абразивных зерен, в то время как неподходящая спецификация круга может увеличить тепловыделение или снизить эффективность резания.
Не менее важна и правка круга. Правка восстанавливает качество резания круга и позволяет удалить загруженный или изношенный абразивный материал.
По мере изменения состояния круга в процессе производства может изменяться и производительность шлифования. Регулярная и надлежащая правка помогает обеспечить более равномерное режущее действие.
Важность контроля температуры охлаждающей жидкости и терморегулирования
Нагрев является неизбежной частью процесса измельчения, но необходимо контролировать его чрезмерное нагревание.
Охлаждающая жидкость помогает отводить тепло из зоны шлифования, удалять остатки шлифовального материала и поддерживать стабильные условия обработки. Однако простое увеличение расхода охлаждающей жидкости не обязательно решает тепловые проблемы.
Охлаждающая жидкость должна эффективно попадать в зону шлифования. Положение сопла, расход, давление, состояние жидкости и фильтрация — все это может повлиять на эффективность охлаждения.
Для высокоточного шлифования особенно важна термическая стабильность. Изменения температуры в станке, обрабатываемой детали, шлифовальном круге или окружающей среде могут привести к изменению размеров.
Вот почему для выполнения операций прецизионного шлифования часто требуются контролируемые производственные условия и стабильная температура станка.
Крепление рабочего органа и жесткость станка
Процесс шлифования настолько стабилен, насколько стабильна система, поддерживающая обрабатываемую деталь.
Способ крепления должен обеспечивать достаточную поддержку без излишней деформации детали. Магнитные зажимы широко используются для обработки ферромагнитных материалов при шлифовании поверхности, в то время как для немагнитных или сложных деталей могут потребоваться специальные приспособления или другие способы крепления.
Жесткость станка также имеет решающее значение. Вибрация, биение шпинделя, прогиб конструкции или плохое состояние станка могут привести к неравномерному шлифованию, появлению трещин, изменению размеров или ухудшению качества обработки поверхности.
Для компонентов с жесткими допусками регулярное техническое обслуживание и калибровка станка должны рассматриваться как часть процесса контроля качества.
Параметры шлифования с ЧПУ
Параметры шлифования необходимо подбирать в соответствии с материалом, спецификацией круга, геометрией, требованиями к допускам и условиями производства.
Важными параметрами являются скорость вращения круга, скорость обработки заготовки, скорость подачи, глубина шлифования и количество материала, удаляемого за каждый проход.
При черновом и чистовом шлифовании часто используются разные методы. При черновом шлифовании основное внимание уделяется эффективному удалению материала, в то время как при чистовом шлифовании используются контролируемые параметры для достижения конечного размера и состояния поверхности.
Слишком большие зазоры при шлифовании могут увеличить тепловыделение и нарушить целостность поверхности. С другой стороны, чрезмерно консервативные параметры могут снизить производительность, не обязательно улучшая конечный результат.
Цель состоит в том, чтобы наладить стабильный процесс шлифования, обеспечивающий сбалансированное удаление материала, точность размеров, чистоту поверхности и терморегулирование.
Проверка прецизионных шлифованных деталей
Контроль является неотъемлемой частью прецизионного шлифования с ЧПУ, поскольку многие требования к шлифованию невозможно проверить только визуальным осмотром.
Для проверки размеров могут использоваться микрометры, прецизионные измерительные приборы, измерители высоты или другое калиброванное измерительное оборудование. Для выполнения более сложных геометрических требований можно использовать координатно-измерительные машины (КИМ) для проверки множества элементов и их взаимосвязей.
Шероховатость поверхности может быть измерена с помощью специального оборудования для измерения шероховатости, когда требуется определенный Ra или другой параметр поверхности.
Для цилиндрических деталей может использоваться специализированное оборудование для оценки округлости, цилиндричности и других характеристик формы.
Критически важные компоненты также могут потребовать проверки на наличие ожогов при шлифовании, трещин или других дефектов поверхности. Подходящий метод проверки зависит от материала, области применения, технических характеристик и применимых отраслевых требований.
Распространенные проблемы при прецизионном шлифовании с ЧПУ
На качество шлифования может повлиять ряд проблем.
Стук или вибрация могут привести к появлению видимых следов шлифования и неравномерной шероховатости поверхности. Это может быть вызвано недостаточной жесткостью станка, дисбалансом круга, неподходящими параметрами, плохой фиксацией заготовки или другими динамическими проблемами.
Прогар при шлифовании обычно указывает на чрезмерную тепловую нагрузку и может потребовать внесения изменений в выбор круга, правку, глубину шлифования, подачу охлаждающей жидкости или условия подачи.
Конусность или неравномерность размеров могут быть вызваны проблемами с центровкой станка, креплением заготовки, износом круга или несогласованными условиями шлифования.
Нагрузка на шлифовальный круг также может снизить эффективность резания и увеличить тепловыделение. Выбор более подходящей спецификации шлифовального круга и поддержание надлежащих условий правки могут помочь предотвратить эту проблему.
Наиболее эффективный подход к устранению неполадок заключается в определении того, связана ли проблема со станком, колесом, заготовкой, технологическими параметрами, системой охлаждения или методом контроля, а не с одновременным изменением нескольких переменных.
Когда Следует Использовать Шлифовальный Станок С ЧПУ?
Шлифование не требуется для каждой обрабатываемой детали. Если при стандартном фрезеровании с ЧПУ или токарной обработке можно получить требуемые допуски и чистоту поверхности, добавление операции шлифования может только увеличить время изготовления и затраты.
Шлифование становится более ценным, когда конструкция требует строгих допусков по размерам, высокой геометрической точности, низкой шероховатости поверхности, обработки закаленных материалов или высококлассного контроля функциональных поверхностей.
Он часто используется в качестве заключительной производственной операции после термообработки или черновой механической обработки, особенно когда необходимо строго контролировать конечные размеры.
По этой причине шлифование следует рассматривать как часть общего производственного процесса, а не как изолированную чистовую операцию.
Как указать требования к шлифованию на чертеже
Четкие технические характеристики помогают избежать недоразумений между заказчиком и производителем.
На чертеже должны быть указаны размеры, требующие шлифования, применимые допуски на размеры, требования к шероховатости поверхности и соответствующие геометрические допуски, такие как плоскостность, параллельность, перпендикулярность, округлость или цилиндричность.
Если материал подвергался термической обработке, то также следует определить требуемую твердость или условия термообработки.
Для критически важных компонентов могут потребоваться дополнительные требования, связанные с выгоранием при шлифовании, трещинами, методами контроля или целостностью поверхности.
Четкие технические характеристики позволяют производителю с самого начала выбрать подходящий процесс шлифования и метод контроля.
Вывод
Прецизионное шлифование с ЧПУ предоставляет производителям мощный метод достижения жестких допусков по размерам, контролируемой геометрии и безупречной отделки поверхностей.
Однако точное шлифование — это не просто удаление небольшого количества материала. Целостность поверхности, терморегулирование, состояние круга, жесткость станка, крепление заготовки, параметры обработки и контроль — все это влияет на конечный результат.
При обработке сложных деталей с ЧПУ успешный процесс шлифования должен учитывать как геометрию детали, так и состояние поверхности материала. Сочетая соответствующую технологию шлифования со стабильным управлением процессом и надежным контролем, производители могут производить компоненты, отвечающие высоким требованиям к точности, чистоте поверхности и длительной эксплуатации.