

При прецизионной обработке с ЧПУ калибровка инструмента является важнейшим этапом обеспечения точности обработки, согласованности размеров и стабильности производства. Даже при высокоточном позиционировании станков с ЧПУ ошибки в длине инструмента, диаметре, положении наконечника или смещении могут привести к отклонениям размеров, снижению качества поверхности или даже к отказу при обработке конечной детали.
Поскольку такие отрасли, как аэрокосмическая промышленность, автомобилестроение, производство медицинских приборов, робототехника и прецизионное машиностроение, все чаще требуют более высокой точности изготовления компонентов, калибровка инструмента стала неотъемлемой частью современной обработки с ЧПУ. Благодаря точному измерению и оперативной корректировке параметров инструмента станки с ЧПУ могут выполнять программы обработки в соответствии с фактическими условиями работы инструмента, тем самым повышая качество деталей и снижая производственные погрешности.
Что такое калибровка инструмента с ЧПУ?
Калибровка инструмента с ЧПУ — это процесс измерения фактических геометрических размеров и положения режущего инструмента до или во время обработки и ввода полученных данных в систему управления ЧПУ, чтобы станок мог точно определить фактическое состояние инструмента.
Общие параметры калибровки включают длину инструмента, диаметр инструмента, радиус острия инструмента и смещение инструмента в системе координат станка. Параметры, требующие калибровки, различаются в зависимости от типа операции обработки с ЧПУ.
Почему калибровка инструмента так важна?
Обеспечение Точности Размеров Деталей
Наиболее непосредственным преимуществом калибровки инструмента является повышение точности размеров обрабатываемой детали.
Программы ЧПУ обычно программируются на основе теоретических размеров и положений инструмента. Если фактический установленный инструмент отличается от параметров, указанных в программе, станок может продолжать работать в соответствии с программой, но фактическое положение инструмента при резании может измениться.
Точная калибровка инструмента помогает системе ЧПУ компенсировать эти фактические различия, гарантируя, что инструмент выполняет резку в правильном положении.
Повышение повторяемости обработки
При серийной обработке с ЧПУ повторяемость не менее важна, чем точность обработки отдельных деталей.
С увеличением времени обработки инструменты могут постепенно изнашиваться, а длина инструмента и эффективные размеры резания могут изменяться. Если исходные данные инструмента используются в течение длительного времени без проверки и корректировки, может произойти смещение размеров деталей в пределах одной партии.
Регулярно измеряя инструмент и обновляя значения компенсации, можно уменьшить это отклонение размеров, что приводит к получению более однородных деталей в разных партиях и даже в разных производственных циклах.
Для мелкосерийной обработки с ЧПУ калибровка инструмента не менее важна. Несмотря на небольшие объемы производства, детали, как правило, требуют высокой степени индивидуализации и точности. Точные данные об инструменте сокращают время повторной калибровки и переделок, увеличивая производительность при первом проходе.
Взаимосвязь между калибровкой инструмента и его износом
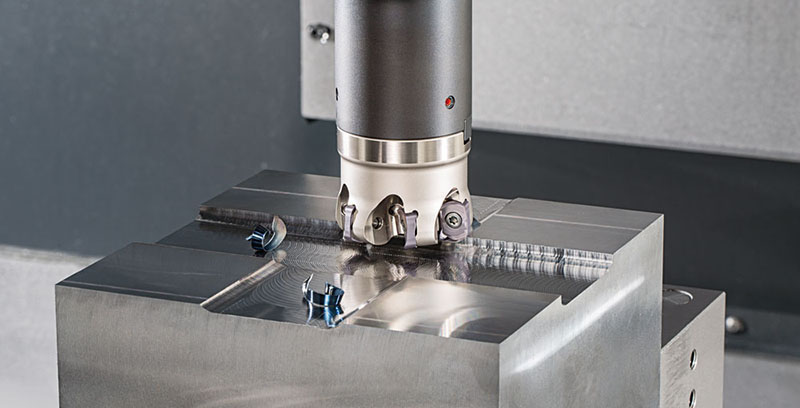
Режущий инструмент не является неподвижным инструментом для обработки. При длительном резании режущая кромка изнашивается, а в тяжелых случаях могут возникнуть сколы или поломки.
Износ инструмента постепенно приводит к изменению фактических размеров фрезы. Например, после износа кромки фрезы эффективный диаметр фрезы может измениться, что в конечном итоге приведет к отклонениям в ширине обрабатываемой канавки, диаметре отверстия или размерах контура.
Для высокоточной обработки с ЧПУ калибровку следует выполнять не только при установке новых инструментов. Вместо этого следует установить механизм регулярного контроля, основанный на сроке службы инструмента. Когда износ инструмента достигает заданного уровня, можно выполнить регулировку с помощью системы компенсации инструмента или заменить инструмент напрямую.
Важно отметить, что коррекция инструмента не может бесконечно долго решать проблемы с износом инструмента. Если на инструменте уже наблюдаются значительные повреждения кромок, аномальная вибрация или снижение качества обработки, дальнейшее использование параметров коррекции может увеличить производственные риски. В этом случае замена инструмента обычно является более надежным решением.
Распространенные методы калибровки инструментов с ЧПУ
В современной механической обработке с ЧПУ могут использоваться различные методы измерения инструмента в зависимости от типа станка, производственных требований и уровня точности.
Ручная настройка инструмента
Ручная настройка инструмента является более традиционным методом. Операторы используют инструмент для настройки, измерительные инструменты или поверхность заготовки, чтобы установить связь между инструментом и системой координат станка.
Этот метод требует меньших затрат на оборудование и подходит для некоторых распространенных задач обработки с ЧПУ, но требует высокого уровня опыта оператора, а человеческий фактор может повлиять на эффективность и повторяемость измерений.
Измерение лазерным инструментом
Лазерные измерительные системы используют лазеры для бесконтактного контроля инструмента, измерения длины, диаметра и некоторых геометрических характеристик инструмента.
Лазерные измерения имеют большое практическое значение при высокоскоростной обработке, пятиосевой обработке и в производственных средах с высокими требованиями к контролю состояния инструмента. Поскольку в процессе измерения инструмент не должен непосредственно соприкасаться с измерительным оборудованием, это снижает потенциальное влияние контактных измерений.
Встроенный инструмент для измерения
Многие современные обрабатывающие центры с ЧПУ оснащены системами автоматического измерения инструмента. После установки инструмента на шпиндель автоматическое измерительное устройство может определять такие параметры, как длина и диаметр инструмента, и автоматически записывать данные в таблицу корректировки инструмента.
Этот метод сокращает ручное управление и повышает эффективность измерений и повторяемость, что делает его идеальным для массового производства и высокоточной обработки.
Как калибровка инструмента снижает затраты на обработку?
Хотя калибровка инструмента является частью подготовки к механической обработке и управления технологическим процессом, она действительно может помочь компаниям снизить общие производственные затраты.
Точные данные об инструменте сокращают количество брака и переделок, вызванных ошибками в размерах. При обработке дорогостоящих материалов, таких как титановые сплавы, алюминиевые сплавы для аэрокосмической промышленности или специальные конструкционные материалы, единичный сбой при обработке может привести к значительным потерям материала.
В то же время стабильное состояние инструмента сокращает частые простои для регулировки, увеличивая время безотказной работы оборудования с ЧПУ. Когда измерение, компенсация и управление сроком службы инструмента являются стандартизированными процессами, операторы могут быстрее выявлять отклонения в процессе обработки.
Таким образом, калибровка инструмента — это не просто дополнительные этапы производства, а важнейший инструмент контроля качества, который помогает производителям повысить производительность первого прохода и общую эффективность производства.
Влияние калибровки инструмента на качество поверхности
Калибровка инструмента влияет не только на точность размеров, но и на конечное качество поверхности.
Если фактическое положение инструмента отличается от теоретического, это может привести к неравномерным нагрузкам на резание, особенно при обработке контуров, поверхностей и чистовой обработке. Это может проявляться в виде заметных следов от инструмента, локальных перерезов или поднутрений и даже влиять на общий внешний вид и функциональность детали.
Для изделий с высокими требованиями к качеству поверхности, таких как пресс-формы, медицинские приборы и детали для аэрокосмической промышленности, точность позиционирования инструмента особенно важна. Стабильная калибровка инструмента в сочетании с соответствующими параметрами резания позволяет получить более однородную обрабатываемую поверхность и снизить нагрузку на последующую полировку и чистовую обработку.
Калибровка инструмента и контроль качества обработки с ЧПУ
В высококачественном производстве с ЧПУ калибровка инструмента является лишь частью общей системы контроля качества. Точность станка, стабильность крепления, состояние материала, параметры резания, методы охлаждения и рабочие процедуры — все это влияет на конечный результат обработки.
Таким образом, не все ошибки в размерах могут быть вызваны неисправностями инструмента. Даже если инструмент точно откалиброван, ошибки в позиционировании станка, смещение крепежа или деформация заготовки все равно могут привести к получению деталей, не соответствующих требованиям.
Эффективный процесс обработки с ЧПУ должен сочетать измерение инструмента с проверкой заготовки, контролем в процессе производства и окончательным контролем с помощью стандартизированного управления процессом. Только таким образом можно обеспечить полный контроль процесса — от состояния инструмента до качества конечного продукта.
Вывод
Калибровка инструмента, которая может показаться простой, является важнейшим элементом управления процессом прецизионной обработки с ЧПУ. Точные данные о длине, диаметре и расположении инструмента напрямую влияют на точность размеров, качество поверхности и согласованность партии деталей.
По мере развития станкостроения с ЧПУ в направлении более высоких скоростей, многоосевой обработки, автоматизации и высокой точности традиционная ручная настройка инструмента постепенно переходит к более интеллектуальным методам, таким как автоматическое измерение инструмента, лазерный контроль и контроль срока службы инструмента.
Таким образом, начиная с обработки опытных образцов и заканчивая мелкосерийным производством, а затем и крупномасштабным производством с ЧПУ, точная и стабильная калибровка инструмента всегда является важной основой для достижения высокого качества прецизионной обработки.