

平面研削は、金属やその他の適切な材料に、平坦で滑らか、かつ高精度に制御された表面を作り出すための精密機械加工プロセスです。回転工具の切削刃によって主に材料を除去するフライス加工とは異なり、平面研削では、研磨砥石を用いてワークピースから少量の材料を除去します。
平面研削は、部品に厳しい寸法公差、高い平面度、平行度、または精密な表面仕上げが求められる場合に広く用いられます。特に、CNCフライス加工、旋削加工、熱処理、その他の粗加工後の仕上げ加工として非常に有効です。
精密機械加工部品の場合、表面研削は、従来の機械加工だけでは達成が難しいレベルの寸法精度と表面精度を実現できる。
表面研削とは?
表面研削とは、回転する研磨ホイールを用いて加工対象物の表面から材料を除去する機械加工プロセスである。
加工対象物は通常、研削盤に固定され、適切な強磁性材料を加工する場合は磁気チャックがよく使用されます。研削砥石は加工対象物の表面を移動しながら、一回の通過でごく少量の材料を除去します。
表面研削は、粗研削やその他の高切削量加工に比べて、1回の加工で除去される材料の量が比較的少ないため、一般的に仕上げ加工とみなされます。
表面研削はどのように行われるのか?
研削砥石には多数の研磨粒子が含まれています。それぞれの粒子は非常に小さな切削刃として機能します。砥石が高速回転して加工物に接触すると、研磨粒子が表面から少量の材料を除去します。
加工対象物と研削砥石は、選択された研削方法に応じて互いに相対的に移動します。
一般的な平面研削作業には、以下のような工程が含まれる場合があります。
**ワークピースのセットアップ → 研削砥石の選定 → 砥石のドレッシング → 粗研削 → 仕上げ研削 → 検査**
実際の加工プロセスは、材料、要求される公差、表面仕上げ、ワークピースの形状、および機械の構成によって異なります。
一般的な表面研削の種類
平面研削は、さまざまな機械構成や砥石配置を用いて行うことができる。
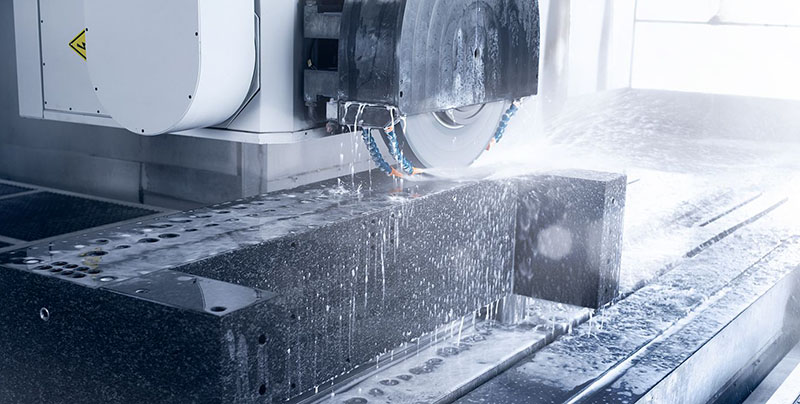
横型スピンドル平面研削
横型スピンドル研削は、最も一般的な平面研削方法の一つである。
研削砥石は水平なスピンドルを中心に回転し、加工物は砥石の下にあるテーブル上を移動する。
研削砥石の外周面が切削作業の大部分を担う。
この構成は、平面の精密研削によく用いられ、幅広い産業部品に適しています。
立軸平面研削
垂直スピンドル研削では、研削砥石が垂直スピンドルの周りを回転する。
研削砥石の表面が加工対象物の表面に接触する。
この構成は比較的広い接触面積を提供できるため、広い表面から材料を除去する場合や、特定の高生産性研削作業に役立ちます。
水平軸研削と垂直軸研削のどちらを選択するかは、工作物の形状、要求される精度、材料、砥石の特性、および生産要件によって決まります。
シングルパス研削および往復研削
ワークピースは、さまざまなテーブル動作方式を用いて加工することもできます。
往復研削では、テーブルが研削砥石の下で前後に移動し、砥石はワークピース上を徐々に移動します。
用途によっては、機械や材料に応じて、より深く、あるいはより制御された研削パスを用いる場合があります。
研削方式は、必要な材料除去量、精度、表面仕上げ、および生産効率に基づいて選択する必要があります。
平面研削の精度はどの程度ですか?
平面研削は高い寸法精度を実現できるが、実際に達成可能な公差は多くの要因に左右される。
これらには以下が含まれます:
- 機械の状態と剛性
- 砥石の選定
- 砥石のドレッシング
- 被削材
- ワーク保持方法
- 研削パラメータ
- 熱安定性
- オペレーターとプロセス制御
- 検査装置
管理された条件下では、平面研削によって非常に厳しい寸法公差と優れた平面度を実現できます。
しかし、すべての平面研削加工で自動的にミクロンレベルの精度が得られると考えるべきではありません。
精密部品の場合、達成可能な公差は、使用する機械、材料、形状、および加工条件に基づいて評価する必要があります。
平面研削と平面度
平面度は、メーカーが平面研削を使用する最も重要な理由の一つです。
フライス加工された表面は寸法要件を満たしている場合でも、工具のたわみ、機械の挙動、ワークの保持方法、材料の応力、その他の要因によって局所的な平面度のばらつきが生じる可能性があります。
平面研削は、より制御された基準面を提供できます。
これは、別の精密な面に対して組み立てられる部品にとって特に有効です。
2つの部品が密着していなければならない場合、制御された平面は組み立て精度にとって極めて重要になります。
平面研削と平行度
表面研削は、対向する2つの表面間の関係を制御するためにも使用できる。
例えば、部品の上面と下面が、規定の許容範囲内で平行であることが求められる場合がある。
片面を研削し、それを基準として反対側の面を研削することで、厚みと平行度を正確に制御しやすくなります。
これは、一定の厚みを維持する必要のある精密プレート、スペーサー、ブロック、および部品にとって特に重要です。
研削後の表面仕上げ
表面研削は、従来の多くの荒削り加工よりもはるかに滑らかで均一な仕上がりを実現できる。
最終的な表面粗さは、研磨材の粒径、砥石の状態、研削条件、クーラント、材料、ドレッシング条件などの要因によって決まります。
一般的に、より細かい砥石を用いるとより細かい表面仕上げが可能になりますが、砥石の選定には材料の特性と研削効率も考慮する必要があります。
したがって、必要な表面仕上げは、単に可能な限り低いRa値を選択するのではなく、部品の機能要件に応じて指定されるべきである。
平面研削とCNCフライス加工の比較
平面研削とCNCフライス加工はどちらも平面を作り出すことができるが、用途が異なる。
CNCフライス加工は一般的に、材料除去や、ポケット、スロット、穴、段差、輪郭などの複雑な形状の作成に適しています。
平面研削は、表面形状、寸法精度、平面度、平行度、または表面仕上げを高度に制御することが最優先事項である場合に一般的に使用されます。
したがって、部品はまずCNCフライス加工され、その後表面研削される場合がある。
例えば、精密なアルミニウム板や鋼板は、CNCフライス加工によって粗加工され、基本的な寸法と形状が実現されます。その後、重要な表面は研削加工によって、必要な厚さ、平面度、または表面仕上げが得られます。
この二つのプロセスは、互換性があるというよりは、むしろ相互補完的な関係にある。
表面研磨が可能な材料は何ですか?
表面研削は鋼鉄やその他の鉄系金属と広く関連付けられているが、適切な装置、研磨材、およびパラメータを選択すれば、より幅広い材料にも適用できる。
一般的な材料には以下が含まれます。
硬化鋼
表面研削は、熱処理後に特に有効である。なぜなら、焼き入れされた鋼は、従来の切削工具では効率的に加工することが難しいからである。
研削加工は、熱処理後の重要な寸法を回復させ、精密な仕上げ面を作り出すことができる。
工具鋼
金型、ダイス、治具、工具部品などに使用される工具鋼は、正確な寸法と制御された表面仕上げを実現するために、頻繁に研削加工される。
ステンレス鋼
ステンレス鋼は表面研削が可能ですが、グレードによってはかなりの熱が発生したり、砥石に目詰まりが生じたりする可能性があるため、適切な砥石の選定と工程管理が必要です。
ステンレス鋼の研削においては、冷却液の管理と研削パラメータが重要である。
アルミニウム
アルミニウムも研削加工が可能であるが、比較的柔らかく延性があるため、不適切な砥石や加工条件を使用すると、摩耗負荷が発生する可能性がある。
したがって、砥石の目詰まりや表面欠陥を避けるために、研削工程は慎重に選択する必要がある。
超硬合金およびその他の硬質材料
非常に硬い材料の場合は、ダイヤモンドやCBNなどの特殊な研磨剤が必要になる場合があります。
具体的な研削方法は、材料の硬度、靭性、熱特性、および用途要件に大きく左右される。
表面研削において、クーラントが重要な理由とは?
研削加工では、多数の研磨粒子が同時に被削材と相互作用するため、熱が発生します。
熱が適切に制御されないと、熱変形、材料特性の変化、研削焼け、寸法不安定性など、様々な問題が発生する可能性があります。
クーラントは、研削温度の制御、切粉や研磨屑の除去、研削プロセスの安定性向上に役立ちます。
適切なクーラントの種類と供給方法は、機械、砥石、被削材、用途によって異なります。
精密研削においては、わずかな温度変化でも寸法に影響を与える可能性があるため、熱管理は特に重要になります。
平面研削における一般的な問題点
研削工程が適切に制御されていない場合、いくつかの欠陥が発生する可能性があります。
研磨バーン
研削焼けは、加工対象物の表面で過剰な熱が発生することに関連しています。
これは、不適切な研削パラメータ、砥石の負荷過多または不適切なドレッシング、冷却液不足、あるいは過剰な研削圧力などが原因で発生する可能性があります。
熱処理を受けた部品の場合、熱による損傷は表面特性に影響を与える可能性があるため、特に好ましくない。
チャタリングと振動
研削時の振動は、加工物の表面に目に見える模様や凹凸を生じさせる可能性がある。
考えられる原因としては、機械の振動、ワークの保持不良、ホイールのバランス不良、不適切なパラメータ、または機械的な問題などが挙げられます。
振動を最小限に抑えるためには、機械の状態を安定させ、ホイールのバランス調整とドレッシングを適切に行うことが重要です。
表面仕上げが不均一
表面仕上げのムラは、砥石の摩耗の不均一、不適切なドレッシング、クーラントの流れの不安定、または不適切な研削パラメータによって生じる可能性があります。
定期的なプロセス監視は、これらの問題が多数の部品に影響を与える前に特定するのに役立ちます。
表面研削はどのような場合に行うべきでしょうか?
平面研削は、部品に寸法精度と精密な表面形状の両方が求められる場合に特に有効です。
代表的な用途は以下のとおりです。
精密工具:治具プレート、工具部品、金型、ゲージなどは、精密に制御された平面が求められることがよくあります。
機械部品:精密機械部品は、平面の取付面や精密な厚みが求められる場合があります。
自動車部品:特定の精密部品や工具は、機械加工や熱処理後に研削加工が必要となる場合があります。
航空宇宙部品:寸法精度や表面仕上げに厳しい要求が課される部品では、仕上げ工程の一部として研削加工が用いられる場合がある。
自動化機器:精密な取付板、機械的なインターフェース、および特注の機械部品は、平面度と平行度を制御することで大きなメリットが得られます。
一般的なCNC部品:フライス加工や旋削加工だけでは必要な仕様を満たせない場合、研削加工を二次加工として使用することができます。
図面上で表面研削を指定する方法
表面研削が必要な場合、設計図面には重要な要件を明確に記載する必要があります。
コンポーネントによっては、以下が含まれる場合があります。
- 最終寸法
- 寸法公差
- 平面度
- 平行度
- 直角度
- 表面粗さ
- 材質グレード
- 熱処理条件
- 研削領域
- 刃先およびバリの要件
例えば、「表面研磨」とだけ指定しても、メーカーは最終的にどのような精度や表面状態が求められるのかを正確に把握することはできません。
明確な技術仕様は、製造業者が適切なプロセスを選択し、不必要な仕上げコストを回避するのに役立ちます。
結論
表面研削は、機械加工部品に正確で平坦かつ滑らかな表面を作り出すために用いられる精密仕上げ加工法である。
制御された条件下で回転する研磨ホイールを使用することで、製造業者は厳密な寸法精度、優れた平面度、平行度、および制御された表面粗さを実現できる。
このプロセスは、焼入れ鋼、工具部品、精密板材、機械部品、その他従来のフライス加工や旋削加工では必要な最終表面状態が得られない部品にとって特に有効です。
しかし、平面研削は単に研削砥石を部品に当てて転がすだけの作業ではありません。砥石の選定、ドレッシング、ワークの保持方法、研削条件、クーラント、温度制御、そして検査など、すべてが最終的な結果に影響を与えます。
精密CNC加工において、平面研削は補完的な仕上げ加工として捉えるのが最適です。CNCフライス加工と旋削加工によって基本的な形状と特徴が形成され、平面研削は要求の厳しい用途に必要な最終的な寸法精度と表面精度を実現します。