

ステンレス鋼は、その強度、耐食性、耐久性、そして過酷な環境下でも比較的安定した性能を発揮するため、CNC加工部品に広く用いられています。しかしながら、ステンレス鋼の機械加工では、最終用途に必要な表面状態を常に実現できるとは限りません。
CNCフライス加工、旋削加工、穴あけ加工、研削加工では、工具痕、加工線、バリ、微細な表面の凹凸、その他の表面欠陥が生じる可能性があります。清浄度、摩擦、耐腐食性、密閉性、外観が重要な用途では、追加の研磨が必要となる場合があります。
したがって、ステンレス鋼製CNC部品の研磨は、単なる美観上の工程にとどまりません。研磨方法と用途に応じて、表面の滑らかさを向上させ、表面粗さを低減し、洗浄性を高め、表面の微細な欠陥を除去し、後続の表面処理のための準備を行うことができます。
この記事では、ステンレス鋼製のCNC部品が研磨される理由と、研磨が外観以外にもたらす利点について説明します。
ステンレス鋼の研磨とは?
ステンレス鋼の研磨は、機械加工やその他の製造作業後にステンレス鋼の表面の状態を改善するために使用される表面仕上げプロセスです。
機械研磨は一般的に、研磨材を用いて表面の凹凸を段階的に除去していく方法です。この工程では、粗研磨の後、より細かい研磨工程を経て、所望の表面仕上げが得られるまで研磨を続けるのが一般的です。
電解研磨は、機械的な研磨ではなく、電気化学的なプロセスを利用します。金属表面から材料を選択的に除去し、一般的に、微細な突起部分は凹んだ部分よりも速やかに除去されます。これにより、より滑らかで均一な表面が得られるとともに、表面の清浄度も向上します。
適切な処理方法は、材料のグレード、部品の形状、要求される表面粗さ、寸法要件、外観、および最終使用環境によって異なります。
CNC加工されたステンレス鋼部品はなぜ研磨が必要なのですか?
CNC加工は優れた寸法精度を実現するが、加工工程上、必然的に特有の表面テクスチャが生じる。
切削工具は加工面に工具痕や送り跡を残します。切削条件、工具形状、材料、加工方法によっては、加工後の表面粗さが最終用途に適さない場合があります。
研磨することで、これらの表面の凹凸を軽減し、より均一な表面状態を実現できる。
装飾部品の場合、これは主に外観上の要件となるでしょう。しかし、工学部品の場合は、機能的な理由が理由となる可能性があります。
表面が滑らかであれば、清掃が容易になり、汚染物質の付着を減らすことができ、繰り返し接触、摺動、密閉、または制御された流体の流れにさらされる部品にとって有益となる可能性がある。
1. 表面平滑性の向上と粗さの低減
研磨による最も直接的な利点の1つは、表面粗さの低減である。
CNC加工された表面には、微細な凹凸が存在する。これらの凹凸の程度は、加工プロセスと指定された切削パラメータによって異なる。
研磨は、表面から材料を除去することで、これらの凹凸を軽減します。より精密な研磨プロセスを用いることで、従来の機械加工のみの場合よりもはるかに滑らかな表面を実現できます。
これは、部品が指定されたRa値やその他の表面仕上げ要件を満たす必要がある場合に重要となる。
しかし、研磨はあらゆる表面粗さを実現するための万能な解決策として捉えるべきではありません。得られる仕上がりは、ステンレス鋼の種類、初期表面状態、研磨方法、部品の形状、および工程管理によって異なります。
精密部品の場合、必要な表面粗さは、設計図面または技術文書に明確に記載する必要がある。
2. 清掃性の向上
表面の質感は、部品から汚染物質がどれだけ容易に除去されるかに影響を与える可能性がある。
表面が粗いほど、微細な凹凸が多くなり、そこに粒子、残留物、またはプロセス汚染物質が蓄積しやすくなります。表面が滑らかなほど、汚染物質が付着しやすい凹凸が少ないため、一般的に洗浄が容易です。
これは、食品加工機器、医薬品製造機械、実験機器、医療関連機器、その他清浄度が重要な用途で使用されるステンレス鋼部品に特に当てはまります。
これらの用途では、研磨は単なる表面処理ではなく、より広範な表面仕上げ戦略の一環として捉えられることが多い。
しかし、実際の洗浄性能は、設計、材質、表面状態、洗浄手順、および使用環境にも左右される。
3.汚染物質残留リスクの低減
表面が非常に不規則な場合、異物や残留物が部品に付着したままになる機会が増える。
ステンレス鋼の表面が滑らかであれば、表面の凹凸に汚染物質が付着する傾向を軽減できます。これが、衛生管理や汚染防止が重要な機器において、表面仕上げの制御がしばしば求められる理由の一つです。
例えば、医薬品や食品加工機器に使用される部品は、適切な材料グレードや洗浄手順に加えて、厳密に管理された表面仕上げが求められる場合がある。
研磨だけでは、部品の衛生性や耐腐食性は確保されません。研磨は、材料、設計、製造、洗浄といった包括的なシステムの一部に過ぎません。
4. 特定の用途における耐食性の向上
ステンレス鋼の耐食性は、主にその不動態化されたクロムを豊富に含む酸化皮膜に起因する。
機械加工、研削、取り扱い、その他の製造工程では、表面に汚染物質や異物が付着することがあります。表面仕上げは、特定の種類の表面汚染物質を除去し、金属表面の状態を改善するのに役立ちます。
電解研磨は、滑らかな表面と高い表面清浄度の両方が求められる場合に特に有効です。
しかし、研磨と不動態化処理を区別することが重要です。
研磨は主に表面の物理的状態を変化させる処理です。不動態化処理は、制御された処理条件下で遊離鉄やその他の汚染物質を除去することにより、より安定した不動態表面状態を促進または回復することを目的とした化学処理です。
要求の厳しいステンレス鋼部品の場合、用途や適用される仕様に応じて、研磨と不動態化処理は別々に、または組み合わせて使用されることがあります。
5. 耐摩耗性と摩擦特性の向上
表面仕上げは、嵌合部品間の接触挙動に影響を与える可能性がある。
2つの表面が互いに滑り合う際、表面の凹凸が大きいと、表面間の機械的な相互作用が増大する可能性があります。材料の組み合わせ、潤滑状態、荷重、速度、および運転条件によっては、表面粗さを低減することで、より安定した滑り挙動を実現できる場合があります。
これは、ステンレス鋼製のシャフト、スリーブ、ガイド、精密機械部品、および接触や動きを伴うその他の部品に関係する可能性があります。
しかし、表面が滑らかだからといって、必ずしもあらゆる用途で摩擦が低減するとは限りません。摩擦と摩耗は、材料の組み合わせ、表面硬度、潤滑、接触圧力、温度、動作速度など、多くの変数によって左右されます。
そのため、表面研磨は部品の実際の機能要件に応じて選択する必要がある。
6.シール性および接触面の改善
CNC加工されたステンレス鋼部品の中には、シール面、嵌合面、または精密な接合面を備えているものがある。
表面の凹凸が大きすぎると、接合面間の接触の均一性が損なわれる可能性があります。適切な表面仕上げを施すことで、より均一な接合面が得られ、適切なシール設計と組み合わせることで、シール性能の向上につながります。
バルブ部品、流体処理部品、継手、精密機械組立品などの部品においては、表面仕上げは外観上の好みではなく、機能的な仕様となる場合がある。
必要な表面仕上げは、シールタイプ、圧力、流体、寸法公差、および製造元の設計要件に基づいて決定する必要があります。
7. 軽微な機械加工痕および表面欠陥の除去
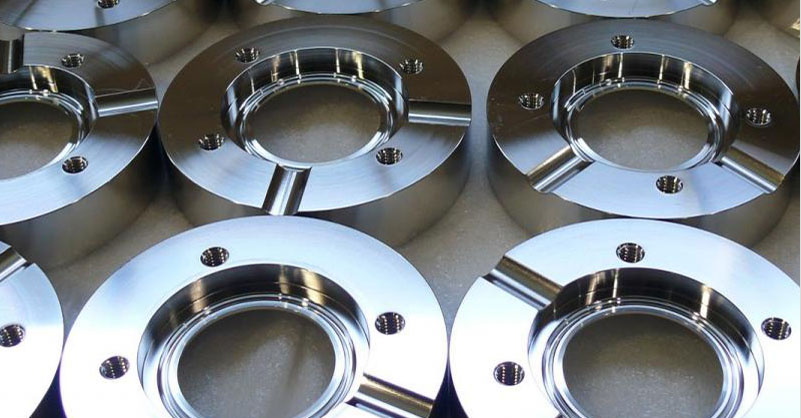
CNC加工では、目に見える工具痕、傷、バリ、その他の軽微な表面欠陥が生じる可能性があります。
研磨処理は、部品の視覚的な均一性を向上させ、表面の機械加工痕を軽減または除去することができる。
これは、目に見える表面を持つ部品や、消費者向け製品、実験機器、建築金物など、外観が製品仕様の一部となる用途で使用される部品に特に役立ちます。
しかしながら、研磨によって重大な機械加工上の欠陥を修正できるとは期待すべきではない。
深い傷、寸法誤差、過剰な工具痕、ビビリ振動、変形、または不適切な加工痕などは、一般的に加工工程自体で対処する必要があります。研磨は仕上げ工程と考えるべきであり、適切なCNC加工の代替手段ではありません。
8. より均一な外観
ステンレス鋼は、加工方法や表面処理によって様々な外観を呈する。
機械加工された表面には工具の軌跡が見える場合がある一方、研削、ブラッシング、ビーズブラスト、研磨といった処理によって、異なる質感や反射率が生じる。
研磨することで、より均一な外観が得られ、工程によっては、光沢のある、あるいは鏡面のような表面に仕上げることができます。
外観の一貫性が重要な部品については、研磨工程を明確に定義する必要があります。「研磨済みステンレス鋼」とだけ指定するだけでは、一貫性のある生産に必要な情報が不足する可能性があります。
顧客は、必要な表面粗さ、研磨レベル、外観、または参照サンプルを指定する必要がある場合があります。
機械研磨と電解研磨の比較
機械研磨と電解研磨は、互換性のあるプロセスではありません。
機械研磨は、物理的な摩耗によって材料を除去する方法です。表面仕上げを段階的に改善するために使用でき、特定の外観や表面粗さが求められる場合によく用いられます。
電解研磨は、電気化学的に材料を除去する処理です。微細な突起部を選択的に除去できるため、表面の清浄度を高めながら、より滑らかで均一な表面を実現できます。
選択は用途によって異なります。
主な要求が明るい装飾的な仕上がり、または制御された機械的な表面外観である場合は、機械研磨が適している可能性があります。
用途において、表面の滑らかさ、清浄度、表面の凹凸の低減、および腐食関連性能がより重視される場合は、電解研磨が検討される可能性がある。
用途によっては、部品に研磨処理を施した後、不動態化処理やその他の処理を行う場合もあります。
研磨は部品の寸法に影響を与える可能性があります
精密なCNC部品においては、材料除去が重要な考慮事項の一つとなる。
研磨は一般的に粗加工よりも除去される材料の量は少ないものの、やはり材料除去プロセスである。除去される量は、研磨方法、初期表面状態、加工時間、研磨材の順序、および要求される仕上げによって異なる。
これは、寸法公差が厳しい部品にとって特に重要となる。
研磨後も重要な直径、平面度、厚さ、または嵌合寸法が狭い公差内に収まる必要がある場合は、機械加工と仕上げ加工を合わせて検討する必要があります。
重要な部品については、製造業者はCNC加工時に意図的に適切な仕上げ代を残し、管理された仕上げ工程によって最終寸法を完成させる場合がある。
CNC加工されたステンレス鋼部品の研磨方法
図面または購入仕様書には、製造業者が要求される最終的な表面状態を理解するのに十分な情報が記載されているべきである。
単に「研磨済みステンレス鋼」と表記するのではなく、材質のグレード、必要な表面粗さ、重要な寸法、研磨要件、および適用される規格を明記する方が多くの場合良い。
例えば、図面には、304や316Lといったステンレス鋼のグレード、Ra 0.8μmといった目標表面粗さ、および該当する場合は不動態化処理や電解研磨に関する追加要件が指定されている場合がある。
部品の仕様は、単に可能な限り低い表面粗さの値を選択するのではなく、部品の機能に応じて正確に選択されるべきである。
不必要に細かい表面仕上げは、機能的なメリットをほとんどもたらさずに、加工時間とコストを増加させる可能性がある。
ステンレス鋼製のCNC加工部品は、いつ研磨すべきですか?
すべてのステンレス鋼製CNC部品に研磨が必要なわけではない。
部品がアセンブリ内部に隠れている場合、表面仕上げの要求が比較的低い場合、または特別な清浄度や外観が求められない場合は、標準的なCNC加工で十分な場合があります。
部品に研磨が必要な場合、研磨の重要性が高まります。
- 制御された低表面粗さ
- 滑らかで光沢のある外観
- 高い清潔さ
- 表面の凹凸が軽減されました
- 制御された接触面または滑り面
- 特定のシール特性または嵌合特性
- 清掃性の向上
- 後続の仕上げ工程のための準備
正しいアプローチは、まず機能要件を明確に定義し、それから適切な表面仕上げプロセスを選択することです。
より優れた研磨仕上げを実現する方法
高品質な研磨面は、研磨作業が始まる前からすでに形成され始めている。
CNC加工プロセスでは、均一な初期表面が得られるはずです。適切な切削工具、切削パラメータ、ワーク保持方法、クーラント管理、および切りくず排出により、不要な傷、バリ、および工具痕を最小限に抑えることができます。
ステンレス鋼のグレードも重要です。グレードや材質の状態によって、機械加工や研磨に対する反応が異なります。
研磨作業中は、研磨剤の順序を慎重に管理する必要があります。まず粗い研磨剤を使用して機械加工痕を除去し、その後、徐々に細かい研磨剤を使用して所望の仕上がりを実現します。
精密部品の場合、製造業者は仕上げ工程全体を通して寸法変化を管理し、研磨後に最終検査を実施する必要がある。
結論
ステンレス鋼製のCNC部品を研磨することは、単に部品を光沢のある見た目にする以上の意味を持つ。
適切に管理された研磨プロセスは、表面の滑らかさを向上させ、表面粗さを低減し、洗浄性を高め、汚染物質の付着を減らし、接触面の均一性を向上させ、要求の厳しい産業用途で求められる表面状態を提供することができます。
用途によっては、機械研磨、電解研磨、不動態化処理を個別に、または組み合わせて使用することができます。適切な処理方法は、ステンレス鋼の種類、部品の形状、寸法公差、表面粗さの要件、使用環境、および最終用途によって異なります。
精密なCNC加工部品の場合、単に可能な限り滑らかな表面を実現することだけを目標にすべきではありません。むしろ、部品が実際に果たすべき役割に応じて表面仕上げを選択する必要があります。
言い換えれば、研磨は単なる表面的な仕上げ工程ではなく、機能的な製造上の決定として捉えるべきである。