

少量生産のCNC加工は、製造業者にとって特有の課題となる。大量生産では、生産量が多いほど高価な専用工具や自動治具の導入が正当化されるが、少量生産では、部品の頻繁な変更、多様な形状、そして短い生産期間が伴うことが多い。
しかし、生産量が少ないからといって、精度や効率が重要でないわけではありません。試作品、エンジニアリングサンプル、交換部品、少量生産品などは、厳しい公差と一貫した品質が求められる場合が多いのです。
このような状況では、カスタムCNC治具を使用することで、高度に専門的な生産用工具のコストや複雑さを伴うことなく、ワーク保持の安定性、加工精度、セットアップ効率、および全体的な生産信頼性を効果的に向上させることができます。
カスタムCNC治具とは何ですか?
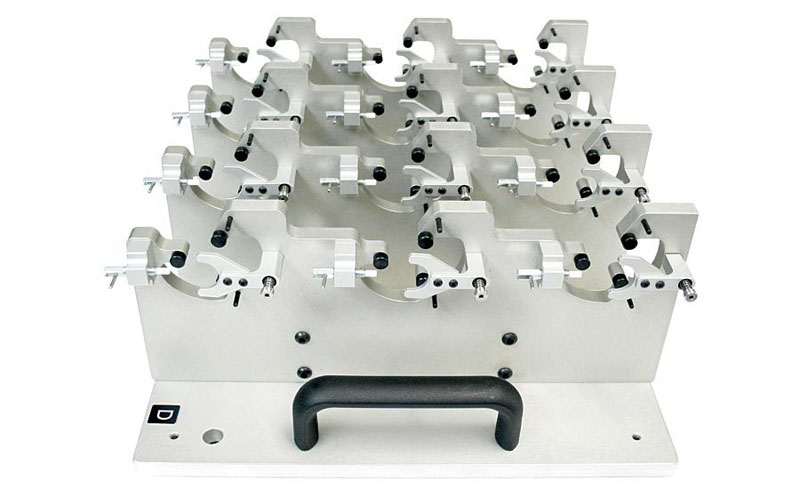
CNC治具とは、加工中にワークピースを位置決めして固定するために使用されるワーク保持装置です。カスタム治具は、特定の部品または類似部品群の形状、寸法、および加工要件に合わせて特別に設計されます。
標準的な万力や汎用クランプシステムとは異なり、カスタム治具には、ワークピースに合わせて専用の位置決め面、ピン、ポケット、クランプ、ストッパー、その他の機能を組み込むことができます。
主な目的は、単に部品を所定の位置に保持することだけではありません。適切に設計された治具は、ワークピースと機械座標系との間に再現性のある関係を確立し、CNC工作機械がより安定した加工操作を実行できるようにします。
少量生産の場合、治具は大量生産で使用されるものよりもシンプルなものが多い。目的は、不必要な工具コストをかけずに、必要な精度と効率を達成することである。
少量生産のCNC加工において、ワーク保持が重要な理由
ワーク保持方法は、加工精度に直接的な影響を与える。
加工中にワークピースが動いたり、回転したり、変形したりすると、高精度なCNCマシンであっても、意図した形状を確実に再現することはできません。ワークの保持が不十分だと、寸法のばらつき、振動、工具のたわみ、表面品質の問題、部品の位置決めの不均一性などが生じる可能性があります。
これは、少量生産の機械加工において特に問題となります。なぜなら、作業内容によって必要な段取りが異なる場合があるからです。作業者が部品を手動で繰り返し位置調整する場合、位置決め誤差が発生する可能性が高くなります。
専用治具を使用することで、位置決めポイントとクランプポイントが明確に定義され、ばらつきが低減されます。治具を適切にセットアップすれば、各ワークピースをより一貫した方法で位置決めすることが可能になります。
カスタム治具がCNC加工精度を向上させる方法
部品の位置決めを再現可能
特注治具の最大の利点の1つは、再現性の高さです。
治具は、精密位置決めピン、基準面、ポケット、またはストッパーを使用して、ワークピースの位置を定めることができます。オペレーターは、完全に手動による位置合わせに頼るのではなく、あらかじめ設定された位置決め特徴に合わせて部品を配置することができます。
これにより、セットアップ間のばらつきが軽減され、少量生産においても部品の位置決めを一定に保ちやすくなります。
複数の加工工程を伴う部品の場合、異なる特徴間の関係を常に一定に保つ必要があるため、再現性の高い位置決めは特に重要です。
切断時の安定性向上
切削力によって、支持が不十分な加工物は動いたり振動したりする可能性がある。
適切に設計された治具は、ワークピースを適切な位置で支持し、部品を不必要に変形させることなくクランプ力を加える。これにより、より安定した加工環境が実現する。
安定性の向上は、振動や工具のたわみを軽減するのに役立ち、寸法精度と表面仕上げの向上に貢献します。
これは、薄肉部品、深いポケット、不規則な形状、または比較的柔軟な部品を加工する場合に特に重要です。
基準点制御の改善
CNC加工は、正確な基準点と加工座標に大きく依存する。
部品の機能的な基準点に基づいてカスタム治具を設計することで、ワークピースとCNC座標系との間の整合性を容易に確立できます。
治具は、便利な外面のみに基づいて部品の位置を特定するのではなく、最終部品にとって最も重要な面を参照することができる。
この手法を用いることで、蓄積される位置決め誤差を低減し、重要な特徴間の関係性を改善することができる。
特注の備品が効率を向上させる方法
精度は方程式の一部にすぎません。少量生産のCNC加工においては、段取り時間と取り扱い時間を短縮することも、生産コストに大きな影響を与える可能性があります。
セットアップ時間の短縮
適切な治具がない場合、作業者は加工前に各ワークピースを手動で位置合わせし、クランプを調整し、基準点を見つけ、セットアップを確認する必要があるかもしれません。
特注の治具を使用すれば、これらの手順の多くを簡略化できます。
治具の設置と位置合わせが完了したら、オペレーターはあらかじめ定義された位置決め機能を使用してワークピースを配置できます。これにより、繰り返し行うセットアップ作業が削減され、より迅速に加工を開始できます。
時間の節約は、特に少量生産の場合に非常に有効です。少量生産では、セットアップ時間が総生産時間の大部分を占めるからです。
部品の積み込みと積み下ろしの高速化
治具の設計は、部品の装填と取り外しの速度にも影響を与える可能性があります。
少量生産の場合、治具に複雑な自動クランプシステムは必ずしも必要ありません。アクセスしやすいクランプ、位置決めピン、ストッパー、クリアランスエリアといったシンプルな機能だけでも、部品の積み下ろし作業を大幅に容易にすることができます。
作業者が部品を正しい位置に素早く配置できる治具があれば、高価な自動化装置を必要とせずに生産効率を向上させることができる。
手動調整が少なくなる
手動での位置決めや繰り返し測定は、かなりの時間を要する可能性がある。
適切に設計された専用治具を使用すれば、作業者はワークピースの位置を個別に設定する必要がなくなります。治具は、部品を目的の位置に誘導する物理的な基準システムを提供します。
これにより、手動調整の回数が減り、部品ごとに加工プロセスの一貫性を高めることができます。
複雑な部品形状に対応するカスタム治具
標準的なワーク保持ソリューションは、不規則な形状の部品には必ずしも適しているとは限りません。
曲面、薄肉部、角度のある形状、または複雑な外形を持つ部品は、従来のクランプ方式で固定できる領域が限られている場合があります。
部品の実際の形状に合わせて、専用の治具を設計できます。支持点は、切削工具との干渉を避けつつ、十分な安定性を確保できる位置に配置できます。
これにより、部品の加工可能な部分がより多く確保され、繰り返し位置を調整する必要性を減らすことができる。
多面体部品の場合、同一のセットアップ内で複数の加工領域へのアクセスを制御できるように治具を設計することも可能です。
多工程加工用カスタム治具
CNC加工部品の多くは、複数の工程を必要とする。
一般的な部品では、フライス加工、穴あけ加工、ねじ切り加工、ポケット加工、輪郭加工など、さまざまな方向から加工する必要が生じる場合があります。
部品を工程間で手動で再配置する場合、追加のセットアップごとに位置決め誤差が発生する可能性が高まります。
部品の形状や機械の構成が許せば、特注治具を使用することで、複数の工程をより少ない段取りで済ませることができます。
セットアップ回数を減らすことで、効率と位置精度の両方を向上させることができ、特に複数のフィーチャが互いに密接な関係を維持する必要がある場合に効果的です。
特注治具 vs. 標準ワーク保持具
標準的なバイス、クランプ、ソフトジョー、およびモジュール式ワーク保持システムは、多くのCNC加工作業において非常に有用です。これらは柔軟性が高く、一点物や非常にシンプルな部品の加工において、最も経済的なソリューションとなる場合が多いです。
しかし、部品の形状が複雑であったり、位置決め精度が厳密であったり、繰り返し加工が必要であったり、あるいは少量生産で迅速なセットアップとロードが正当化される場合、特注治具はより魅力的な選択肢となる。
選択肢は、完全に標準品か完全に特注品のどちらかである必要はありません。多くの少量生産用途では、メーカーは標準的なワーク保持部品と、特注の治具プレート、ソフトジョー、位置決めピン、またはサポートを組み合わせることができます。
このアプローチは、専用工具の利点の多くを提供しながら、治具コストを抑えることができる。
少量生産向けカスタム治具の設計方法
治具の設計は、単に部品の外形から始めるのではなく、加工要件から始めるべきである。
まず最初に考慮すべきは、基準構造です。治具は、重要な寸法や特徴を確実に参照できる面からワークピースの位置を特定する必要があります。
2つ目の考慮事項は、クランプ力です。治具は、切削力に対してワークピースをしっかりと固定しつつ、部品を変形させるような過度の圧力を避ける必要があります。
3つ目の考慮事項は、工具へのアクセス性です。位置決めピンやクランプは、カッター、ドリル、スピンドル、その他の機械加工操作の妨げにならないようにする必要があります。
もう一つ重要な要素は、切りくずの排出です。治具の形状は、重要な位置決め面周辺に切りくずが溜まったり、ワークピースが正しく装着されるのを妨げたりしないように配置する必要があります。
最後に、治具は作業者にとって使いやすいものでなければなりません。技術的に精度が高くても、部品の装填に時間がかかりすぎたり、複雑な調整が必要だったりする治具は、少量生産においては実用的な利点をもたらさない可能性があります。
特注治具および総生産コスト
特注什器の価値は、購入費用や製造費用だけで測られるべきではない。
より有用な計算では、加工プロセス全体への影響を考慮します。これには以下が含まれます。
治具費用 + セットアップ時間 + 積み込み時間 + 検査 + 不良品 + 再加工
比較的安価な標準セットアップでは、部品ごとにかなりの手動調整が必要になる場合があります。一方、カスタム治具は初期費用は高くなりますが、生産工程全体を通してセットアップと取り扱い時間を短縮できます。
少量生産の場合、総生産量が比較的少ない場合でも、カスタムワーク保持具を経済的に実現可能にすることができる。
結論
特注治具は、特に精度、再現性、および段取り効率が重要な場合、少量生産のCNC加工において大きな利点をもたらす可能性がある。
一貫した位置決め基準と安定したワーク保持機能を提供することで、カスタム治具は寸法精度を向上させ、位置決めのばらつきを低減するのに役立ちます。同時に、迅速なロード、手動調整の削減、セットアップ時間の短縮により、小ロット生産の効率化にもつながります。
最も効果的な治具は、必ずしも複雑であったり、高度に自動化されている必要はありません。多くの少量生産のCNC加工においては、綿密に設計された治具プレート、ソフトジョー、位置決めシステム、または専用サポートを用いることで、コスト、精度、柔軟性、生産効率の適切なバランスを実現できます。
少量生産向けのカスタム加工部品を設計する際には、製造工程の早い段階で治具の要件を検討する必要があります。適切なワーク保持戦略は、セットアップに時間がかかり再現性が低い加工プロセスと、安定性、効率性、一貫性に優れた加工プロセスとの違いを生み出します。