

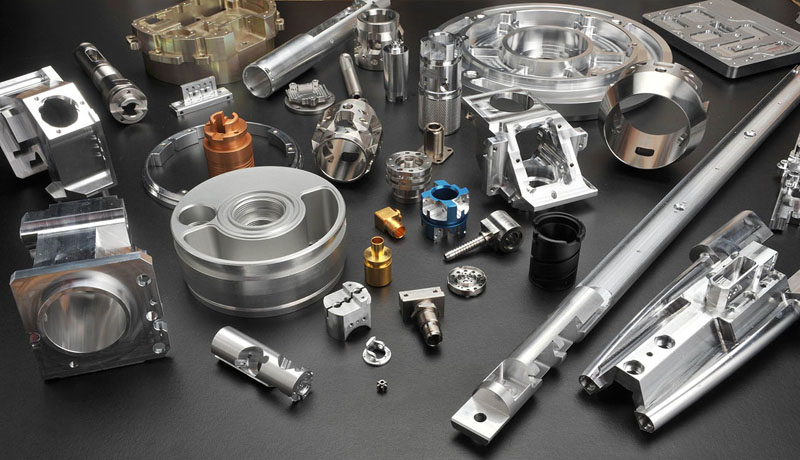
Чистота поверхности является важным фактором качества при обработке на станках с ЧПУ. Обработанная деталь может соответствовать допускам по размерам, но все равно не соответствовать требованиям применения, если поверхность слишком шероховатая, неровная, поцарапана или покрыта трещинами.
Плохая чистовая обработка поверхности может повлиять на внешний вид, трение, износ, герметичность, усталостную долговечность и подгонку между сопрягаемыми компонентами. Для получения требуемой чистоты поверхности деталей, обработанных с высокой точностью, требуется нечто большее, чем просто использование чистового прохода. Выбор инструмента, параметры резания, жесткость станка, фиксация заготовки, свойства материала, охлаждающая жидкость и стратегия обработки — все это играет определенную роль.
Понимание распространенных причин плохой обработки поверхности может помочь производителям повысить точность обработки и сократить количество переделок.
Что является причиной плохой обработки поверхности при обработке с ЧПУ?
Плохая чистота поверхности может быть вызвана несколькими различными факторами, и выявление действительной причины часто является первым шагом к решению проблемы.
К общим причинам относятся:
- Затупившиеся или поврежденные режущие инструменты
- Неправильная скорость резания или подачи
- Чрезмерное отклонение инструмента
- Вибрация станка или обрабатываемой детали
- Плохое удержание на работе
- Недостаточное количество охлаждающей жидкости или смазки
- Неправильная геометрия инструмента
- Неправильная стратегия обработки
- Проблемы, связанные с материалами
- Плохое удаление стружки
Эти факторы могут проявляться по отдельности или одновременно.
1. Используйте острые и подходящие режущие инструменты
Состояние инструмента напрямую влияет на качество поверхности.
По мере износа режущего инструмента его режущая кромка становится менее эффективной и создает большее трение и силу резания. Вместо плавного удаления материала изношенная кромка может тереться о заготовку, оставляя шероховатую или неровную поверхность.
Поэтому важно использовать острый инструмент, предназначенный для конкретного материала.
Геометрия инструмента также имеет значение. Угол наклона рейки, угол наклона рельефа, конструкция канавок, количество канавок и подготовка режущей кромки — все это может повлиять на взаимодействие инструмента с обрабатываемой деталью.
Инструмент, который технически способен обрабатывать материал, не обязательно является лучшим инструментом для достижения определенного качества поверхности.
2. Выберите правильные параметры резки
Скорость резания, скорость подачи и глубина резания оказывают существенное влияние на чистоту поверхности.
При слишком высокой скорости подачи инструмент может оставлять на обрабатываемой поверхности более заметные следы подачи. Чрезмерное усилие резания также может усилить вибрацию и прогиб инструмента.
Если скорость резания слишком низкая, инструмент может тратить больше времени на трение, а не на эффективное резание, в зависимости от материала и геометрии инструмента.
С другой стороны, чрезмерно высокие скорости резания могут привести к чрезмерному нагреву и ускорению износа инструмента.
Правильные параметры зависят от материала, диаметра инструмента, покрытия, жесткости станка и операции обработки. Как правило, в качестве отправной точки следует использовать рекомендации производителя для режущего инструмента, а затем корректировать их в зависимости от реальных условий обработки.
3. Уменьшите отклонение инструмента
Прогиб инструмента является распространенной причиной неудовлетворительного качества обработки поверхности, особенно при использовании длинных инструментов или инструментов малого диаметра.
Когда усилие резания приводит к изгибу инструмента, фактическая траектория движения инструмента может незначительно отличаться от запрограммированной. Это может привести к ошибкам в размерах, неравномерному удалению материала и плохому качеству поверхности.
Чтобы уменьшить прогиб, используйте инструмент с наименьшим практичным выступом и выберите инструмент с достаточным диаметром и жесткостью для данной операции.
Для обработки глубоких полостей может потребоваться использование более длинного инструмента, но в этом случае следует скорректировать стратегию обработки, чтобы уменьшить усилие резания. Уменьшение радиального зацепления, использование нескольких проходов или применение подходящих стратегий высокоскоростной обработки могут помочь сохранить стабильность.
4. Предотвратите дребезжание и вибрацию
Вибрация — одна из наиболее распространенных причин плохой обработки поверхности станка с ЧПУ.
Это может проявляться в виде повторяющихся волн, видимых узоров или неровных следов на обрабатываемой поверхности. Дребезжание также может создавать чрезмерный шум и ускорять износ инструмента.
Вибрация может исходить от режущего инструмента, шпинделя, заготовки, приспособления или конструкции станка.
Одним из решений является повышение жесткости станка, но также можно регулировать параметры обработки. Изменение частоты вращения шпинделя, скорости подачи, радиального зацепления, осевой глубины резания и геометрии инструмента может помочь избежать нестабильных условий резания.
Не менее важна фиксация заготовки. Тонкая или плохо закрепленная заготовка может вибрировать, даже если станок и инструмент жесткие.
Для сложных применений выбор более жесткой резцедержателя или уменьшение выступа инструмента могут существенно изменить ситуацию.
5. Улучшите качество обработки и поддержку деталей
Стабильная заготовка необходима для хорошей обработки поверхности.
Если деталь перемещается или вибрирует во время обработки, режущий инструмент не может обеспечить постоянное сцепление с материалом. Это может привести к дребезжанию, изменению размеров и появлению неровностей на поверхности.
Способ крепления детали должен обеспечивать достаточную поддержку без деформации детали.
Это особенно важно при механической обработке:
- Тонкостенные детали
- Длинные компоненты
- Мелкие компоненты
- Детали неправильной формы
- Детали с глубокими карманами
- Гибкие материалы
Специальные приспособления, мягкие зажимы, опорные накладки и правильно расположенные зажимы могут помочь повысить устойчивость, когда стандартной фиксации недостаточно.
6. Используйте подходящую стратегию отделки
Операции черновой обработки и чистовой обработки преследуют разные цели.
Черновая обработка предназначена для эффективного удаления материала, а чистовая — для достижения требуемой точности размеров и качества поверхности.
Попытки добиться окончательной отделки поверхности во время интенсивной черновой обработки, как правило, неэффективны. Лучший подход — оставить контролируемое количество материала для чистовой обработки.
Во время чистовой обработки условия резания могут быть оптимизированы специально для улучшения качества поверхности. Меньший радиальный захват, соответствующая скорость подачи, подходящая геометрия инструмента и постоянная траектория движения инструмента помогают получить более однородную поверхность.
Для контурных поверхностей также важен шаг за шагом, используемый при отделке. Меньший шаг за шагом, как правило, уменьшает высоту оставшихся выступов и может улучшить конечную чистоту поверхности.
7. Обратите внимание на направление траектории движения инструмента
Выбор траектории движения инструмента может повлиять на внешний вид и качество обрабатываемой поверхности.
Фрезерование с подъемом обычно предпочтительнее при обработке с ЧПУ, поскольку оно может обеспечить более равномерное режущее действие и уменьшить некоторые виды трения, хотя подходящая стратегия зависит от станка, держателя, инструмента и области применения.
При чистовой обработке поддержание постоянного направления резания и избежание ненужных изменений в зацеплении инструмента могут помочь улучшить однородность поверхности.
На сложных трехмерных поверхностях выбор траектории движения инструмента также может повлиять на видимые следы от инструмента. Параллельная обработка, контурная обработка, обработка с постоянным гребнем и другие методы обработки могут привести к получению различных текстур поверхности.
Наилучшая траектория движения инструмента зависит от геометрии и требуемой отделки поверхности.
8. Контролируйте охлаждающую жидкость и смазку
Охлаждающая жидкость не только регулирует температуру. Она также помогает удалять стружку из зоны резания и может уменьшить трение между инструментом и обрабатываемой деталью.
Недостаточное количество охлаждающей жидкости может привести к нагреванию, что потенциально может повлиять как на срок службы инструмента, так и на качество поверхности.
При обработке алюминия эффективное удаление стружки особенно важно, поскольку стружка может застревать и подвергаться повторной обработке. Это может привести к появлению царапин или других дефектов поверхности.
Для некоторых материалов и операций механической обработки охлаждающая жидкость под высоким давлением или смазка в минимальном количестве могут обеспечить преимущества. Правильный подход зависит от материала, режущего инструмента, конфигурации станка и процесса обработки.
9. Улучшите удаление стружки
Плохое удаление стружки может привести к нарушению хорошего в остальном процесса обработки.
Если в зоне резания остается стружка, инструмент может срезать ее повторно. Это увеличивает трение и нагрев и может привести к появлению царапин на обрабатываемой поверхности.
Глубокие карманы, узкие прорези и глубокие отверстия особенно чувствительны к проблемам удаления стружки.
Геометрия инструмента, направление подачи охлаждающей жидкости, поток воздуха, частота вращения шпинделя и стратегия обработки — все это необходимо учитывать, если стружка не выходит из зоны резания эффективно.
При обработке глубоких полостей изменение траектории движения инструмента или использование специальной подачи охлаждающей жидкости может оказаться более эффективным, чем простое увеличение скорости резания.
10. Обратите внимание на материал заготовки
Различные материалы, естественно, обеспечивают различную отделку поверхности при одинаковых условиях обработки.
Алюминий, нержавеющая сталь, инструментальная сталь, титан, латунь, пластмассы и другие конструкционные материалы требуют различных методов резки.
Некоторые материалы подвержены затвердеванию при обработке, в то время как другие имеют тенденцию к образованию наростов на режущем инструменте. Некоторые пластмассы могут деформироваться или плавиться при выделении избыточного тепла.
По этой причине параметры обработки всегда следует адаптировать к конкретному материалу и сорту, а не применять одни и те же настройки для разных материалов.
Состояние материала также может иметь значение. Для термообработанных материалов могут потребоваться различные инструменты и параметры резки из одного и того же сплава в отожженном состоянии.
11. Сведите к минимуму наросты на краях
Нарост на кромке (BUE) возникает, когда материал заготовки прилипает к режущей кромке инструмента.
Это особенно часто встречается при обработке некоторых пластичных материалов в неподходящих условиях резания. Поскольку наплавленный материал изменяет эффективную геометрию режущей кромки, это может привести к нарушению качества обработки поверхности и изменению размеров.
Использование соответствующей скорости резания, острого инструмента, подходящей геометрии режущей кромки и эффективной охлаждающей жидкости или смазки может помочь уменьшить образование наростов на кромке.
Покрытия для инструментов также могут быть полезными в зависимости от материала и области применения.
12. Проверьте состояние станка и шпинделя
Иногда причиной плохой обработки поверхности является не режущий инструмент и не параметры обработки.
Состояние станка также может повлиять на качество поверхности.
Биение шпинделя, изношенные подшипники, люфт, проблемы с направляющими, незакрепленные детали и другие механические неполадки могут привести к нежелательной вибрации или перемещению.
Если при использовании различных материалов и инструментов неоднократно возникают проблемы с качеством поверхности, следует проверить сам станок.
Проверка биения шпинделя и состояния резцедержателя особенно важна при прецизионной обработке с ЧПУ. Даже небольшое биение может привести к неравномерной загрузке инструмента и неравномерному износу инструмента.
13. Контрольное биение инструмента
Биение инструмента означает, что режущий инструмент не вращается идеально вокруг своей заданной оси.
Чрезмерное биение приводит к тому, что с одних режущих кромок снимается больше материала, чем с других. Это может привести к неравномерному износу инструмента, ухудшению качества обработки поверхности и сокращению срока службы инструмента.
Высококачественные резцедержатели, чистые конусы шпинделя, правильная установка инструмента и регулярный осмотр помогут свести к минимуму биение.
Для высокоточных чистовых операций контроль биения становится особенно важным при использовании инструментов малого диаметра или фрез с несколькими канавками.
Вывод
Для достижения хорошей чистовой обработки поверхности обрабатываемых деталей требуется сочетание соответствующей оснастки, стабильного удержания заготовки, оптимизированных параметров резания, эффективного удаления стружки и подходящей стратегии обработки.
Плохая чистота поверхности часто вызвана вибрацией, износом инструмента, чрезмерным отклонением инструмента, неправильной подачей и скоростью вращения, плохой подачей охлаждающей жидкости или неподходящей геометрией инструмента. Систематическое устранение этих факторов может значительно улучшить качество обработки.
При прецизионной обработке с ЧПУ также следует учитывать чистоту поверхности, допуски по размерам, свойства материала, геометрию детали и предполагаемое применение. Оптимизируя весь процесс обработки, а не сосредотачиваясь на одном параметре, производители могут добиться более однородной поверхности при одновременном снижении износа инструмента, затрат на доработку и производство.